

Новости
- ▶ Как холодная прокатка и отжиг влияют на свойства полос из никелевого сплава
- ▶ Лента из никелевого сплава и лента из нержавеющей стали: ключевые различия
- ▶ Полосы из никелевых сплавов: марки для эксплуатации при высоких температурах
- ▶ Цены на никель и молибден: их влияние на стоимость Inconel 625
- ▶ Inconel 625 и 316L: сравнение стоимости материалов и жизненного цикла
Сообщение
Как холодная прокатка и отжиг влияют на свойства полос из никелевого сплава
Две полосы из никелевого сплава могут иметь одинаковый номинальный химический состав, но при этом совершенно по-разному вести себя при штамповке, в сварной конструкции или в коррозионной среде. Часто причина кроется в истории обработки. Для технических специалистов, сравнивающих полосы из никелевых сплавов, холодная прокатка и отжиг — это не просто этапы производства: вместе они влияют на прочность, пластичность, стабильность размеров, состояние поверхности и надежность последующей обработки давлением.
Несмотря на распространенный поисковый запрос «полосы из легированной стали», многие никелевые сплавы не являются сталями: их основным компонентом служит никель, а не железо. Это различие важно учитывать при интерпретации спецификаций и выборе термообработки.
Как холодная прокатка изменяет структуру полосы
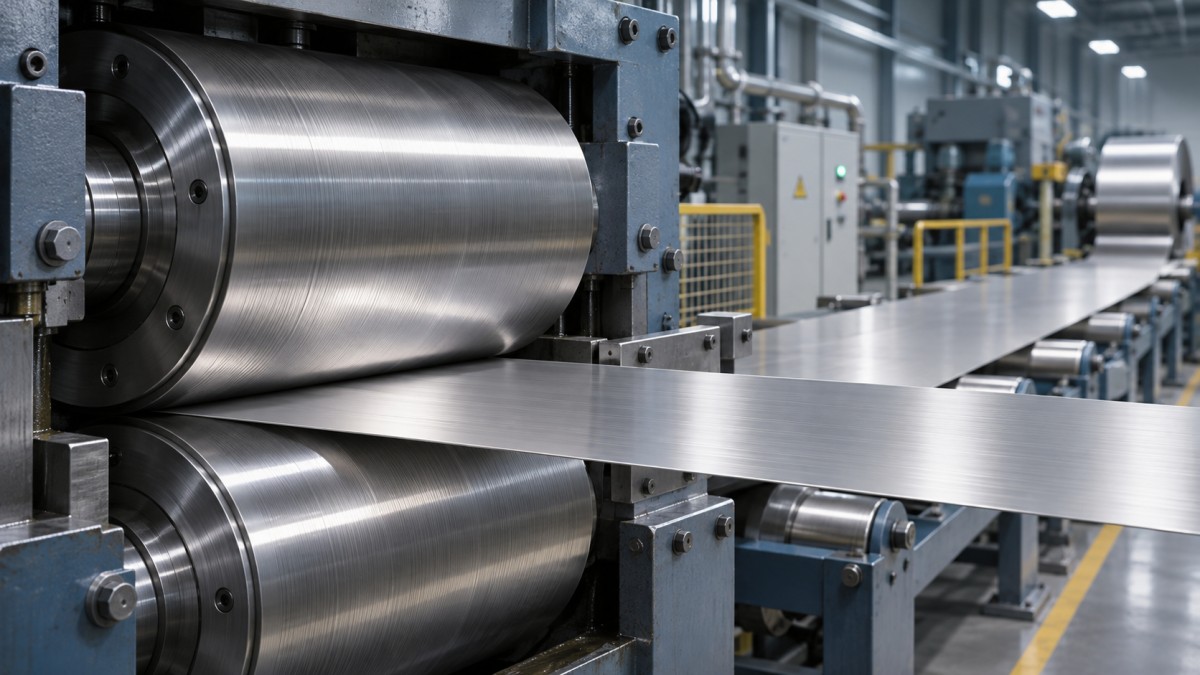
При холодной прокатке толщину материала уменьшают, пропуская его между валками при температуре ниже температуры рекристаллизации. Пластическая деформация повышает плотность дислокаций в металле, затрудняя дальнейшую деформацию. Такое упрочнение, как правило, повышает предел текучести и предел прочности при растяжении, одновременно снижая относительное удлинение и способность к формованию.
Степень холодной деформации часто выражают в процентах уменьшения толщины по сравнению с состоянием до соответствующей прокатной операции. Более значительное обжатие обычно дает более прочную и твердую полосу, однако эта зависимость определяется сплавом и процессом. На результат влияют исходная структура зерна, промежуточные отжиги, режим прокатки и конечная толщина. Поэтому одного значения процента обжатия недостаточно вместо измеренных свойств.
Прокатка также придает полосе направленные свойства. Вытянутые зерна и кристаллографическая текстура могут приводить к различиям в поведении при растяжении, характеристиках гибки и пружинении в направлениях, параллельном и перпендикулярном прокатке. Если детали вырезают в разных направлениях, уточните, к какому направлению испытания относятся указанные значения.
В производственных условиях холодная прокатка может улучшить контроль толщины и качество поверхности, хотя конечный результат зависит также от оборудования, смазки и последующей отделки. Чрезмерное деформационное упрочнение или неравномерная деформация могут привести к растрескиванию кромок, проблемам с плоскостностью и возникновению остаточных напряжений. Блестящая поверхность полезна, но сама по себе не гарантирует стабильного формования полосы.
Отжиг: восстановление пластичности с учетом особенностей сплава
При отжиге контролируемые нагрев и охлаждение изменяют последствия деформации. В зависимости от температуры, времени, сплава и предшествующей холодной деформации возврат снижает часть накопленной энергии деформации; при рекристаллизации формируются новые зерна с относительно низким уровнем деформации; дальнейшая выдержка может вызвать рост зерна. По мере развития рекристаллизации твердость и прочность, как правило, снижаются, а пластичность повышается.
Цель состоит не просто в том, чтобы получить «как можно более мягкий» материал. Полностью отожженное состояние может подойти для полосы, предназначенной для глубокой вытяжки, тогда как для пружинного или несущего компонента может потребоваться контролируемая остаточная холодная деформация. Чрезмерный рост зерна способен снизить прочность и привести к появлению шероховатой поверхности после формования — так называемого эффекта апельсиновой корки. Недостаточный отжиг может оставить материал более твердым или менее однородным, чем ожидалось.
Следует также обратить внимание на атмосферу и обработку поверхности. Светлый отжиг при надлежащем контроле условий позволяет ограничить окисление; после других способов обработки может оставаться окалина, требующая травления или дополнительной отделки. Требования к состоянию поверхности следует согласовывать отдельно от состояния термообработки, особенно для тонкой полосы, где царапины, внедренные частицы или остаточная окалина могут повлиять на изготовление.
Отжиг — не то же самое, что дисперсионное твердение
Некоторые никелевые сплавы упрочняются преимущественно за счет холодной деформации; другие можно дополнительно упрочнить тщательно контролируемой дисперсионной термообработкой. Monel 400 — это никель-медный сплав, который не упрочняется дисперсионным твердением так же, как Monel K-500. Monel K-500 содержит алюминий и титан и может приобретать дополнительную прочность в результате старения. Его конечные свойства зависят от полного сочетания предшествующей обработки, обработки на твердый раствор, если она применима, и старения, а не только от отжига.
Это различие важно при сравнении ассортимента листов и полос из сплава Monel, в который входят полосы и листы обеих марок. Хотя эти сплавы рассматриваются для применения в морском машиностроении, химической промышленности, а также в оборудовании для нефтегазовой отрасли, марка сплава и название изделия сами по себе не определяют требуемое состояние термообработки. Уточните у поставщика заказанную форму продукции, толщину, состояние термообработки и применимые критерии приемки.
Как рассматривать спецификацию полосы с учетом истории обработки
Содержательное сравнение следует начинать с требуемого конечного состояния материала, а не с одного основного значения прочности. Например, более высокий предел текучести может уменьшить остаточную деформацию при эксплуатации, но увеличить пружинение при штамповке. Более высокое относительное удлинение может быть полезно при сложной гибке, но при этом не соответствовать требованиям к жесткости или прочности готовой детали.
Номинальные значения из каталога не следует считать гарантированными для любой толщины или состояния термообработки. В частности, значения твердости по разным шкалам нельзя напрямую сопоставлять без соответствующего метода пересчета; за пределами предусмотренного диапазона такие пересчеты могут быть ненадежны. Для тонкого материала имеют значение также выбранный метод измерения твердости и способ опоры образца.
Какие стандарты и испытания следует проверить?
Начните со спецификации продукции, указанной в заказе на поставку, и убедитесь, что она распространяется на нужный сплав, форму продукции и состояние поставки. Например, ASTM B127 распространяется на плиты, листы и полосы из никель-медных сплавов определенного состава; ASTM B906 устанавливает общие требования к некоторым плоским прокатным изделиям из никеля и никелевых сплавов. Применимость зависит от редакции стандарта, марки сплава и требований заказа. Для K-500 может применяться другая спецификация на продукцию, поэтому не следует считать, что один и тот же стандарт подходит для обеих марок.
Испытания на растяжение могут проводиться по ASTM E8/E8M, если это предусмотрено; методы измерения твердости, такие как ASTM E18 или ASTM E384, могут быть применимы в зависимости от материала и толщины образца. Эти методы описывают порядок испытаний; спецификация на продукцию и договор поставки определяют, какие испытания и предельные значения приемки применяются. Если этого требует применение, могут также проводиться испытания на изгиб, оценка размера зерна или коррозионные испытания, однако соответствующие требования следует установить заранее, а не считать подразумеваемыми.
Для сложной операции формования запросите образцы материала с требуемыми толщиной, шириной, отделкой поверхности и состоянием поставки. Пробная обработка может выявить пружинение, растрескивание кромок или следы на поверхности, которые нельзя предсказать только по сертификату испытаний на растяжение. Если после формования деталь будут сваривать или подвергать термообработке, оцените весь маршрут изготовления: локальный нагрев или последующее термическое воздействие могут изменить свойства, полученные на прокатном стане.
Баланс прочности, формуемости и коррозионной стойкости
Холодная прокатка и отжиг сами по себе не делают никелевый сплав пригодным для любой агрессивной среды. На коррозионное поведение влияют выбор сплава, качество изготовления, температура, концентрация, аэрация и наличие щелей. Например, стойкость в морской воде не означает устойчивость к любой кислоте, содержащей хлориды, или к любым условиям эксплуатации.
Поэтому при технической оценке полезнее спрашивать не о том, была ли полоса холоднокатаной или отожженной, а о том, как документально подтвержденное состояние материала соответствует предполагаемому маршруту изготовления и условиям эксплуатации. Shandong Titanium Nickel Special Steel Co., Ltd. поставляет никелевые и другие специальные сплавы; перед использованием указанных свойств в качестве расчетных или приемочных значений специалистам следует уточнить доступные размеры и запросить документацию, относящуюся к конкретному состоянию материала.
