


Новости
- ▶ Что проверить перед покупкой прутка из сплава для оборудования, работающего под давлением
- ▶ Как зеренная структура прутка из сплава влияет на усталостную прочность
- ▶ Когда пруток из сплава превосходит нержавеющую сталь в хлоридсодержащих средах
- ▶ Какие записи по прослеживаемости требуются для прутка из сплава, критически важного для безопасности
- ▶ Как сравнивать предложения на прутки из сплава с различными припусками по длине
Сообщение
Как зеренная структура прутка из сплава влияет на усталостную прочность
Как зеренная структура прутка из сплава влияет на усталостную прочность
Компонент может соответствовать требованиям по прочности на растяжение и при этом преждевременно выйти из строя в эксплуатации. Это хорошо известная и вызывающая разочарование ситуация для валов, крепежных изделий, деталей турбин, штоков клапанов, опор теплообменников и других деталей, подвергающихся повторным нагрузкам. Для специалистов по качеству и безопасности причина часто скрывается под поверхностью: в зеренной структуре прутка из сплава, из которого изготовлен компонент.
Усталостная прочность определяется не одним свойством. Значение диапазона приложенных напряжений, качество поверхности, коррозия, остаточные напряжения, геометрия, температура и условия сборки — все это имеет значение. Однако внутренняя зеренная структура существенно влияет на место зарождения усталостной трещины, скорость ее распространения через материал и степень предупреждения до окончательного разрушения. Поэтому оценка зеренной структуры является практической точкой контроля, а не исключительно металлургической процедурой.
Границы зерен: барьеры, слабые звенья и пути распространения трещин
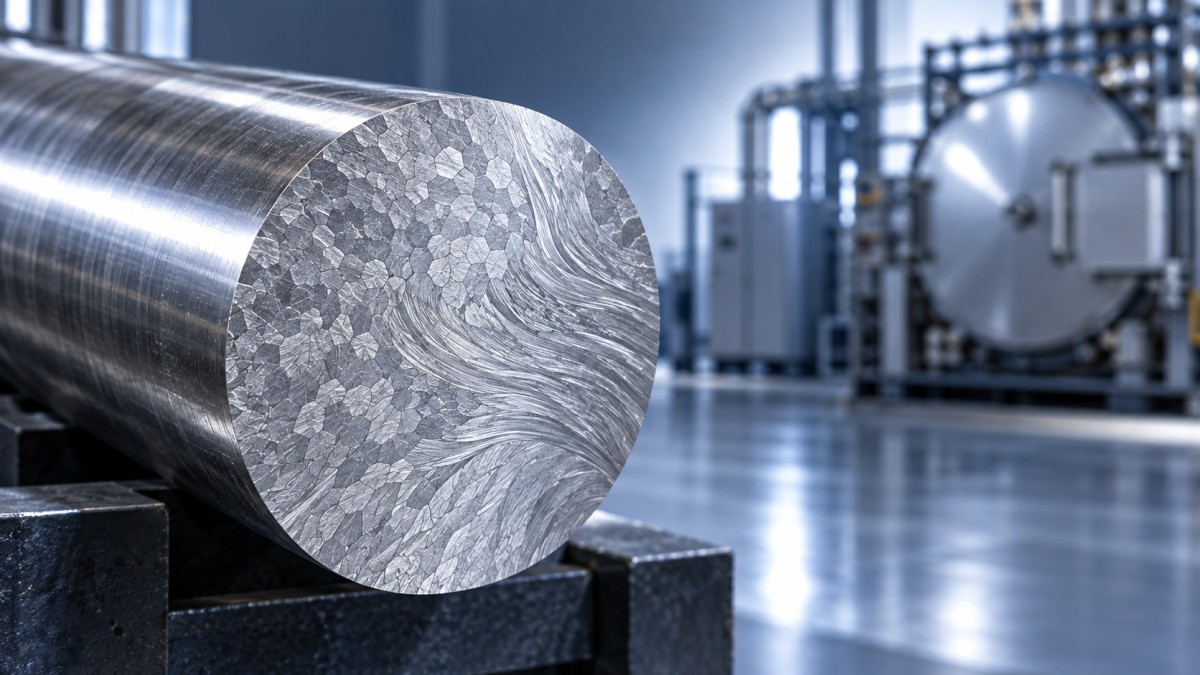
Зерна металла представляют собой области с различной кристаллографической ориентацией. Их границы препятствуют перемещению скольжения внутри материала. Во многих системах сплавов относительно мелкозернистая и однородная структура может повысить сопротивление зарождению усталостных трещин, поскольку деформация распределяется по большему числу границ, а не концентрируется в нескольких крупных зернах.
Это не означает, что «чем мельче, тем лучше». При повышенных температурах границы зерен могут становиться участками повреждения от ползучести, окислительного воздействия или проскальзывания границ. Поэтому никелевые сплавы для высокотемпературного применения могут подвергаться обработке для получения зеренной структуры, обеспечивающей баланс между усталостными характеристиками при комнатной температуре, прочностью при ползучести и термической стабильностью. Структура, подходящая для вращающегося компонента при температуре окружающей среды, не обязательно подходит для детали камеры сгорания, длительно работающей при нагреве.
Крупные зерна особенно требуют внимания при высоких циклических напряжениях. Крупное зерно допускает развитие более длинных полос скольжения. В местах пересечения этих полос с поверхностью может образоваться небольшой устойчивый участок деформации, который становится источником трещины. В полированном лабораторном образце этот механизм может проявляться отчетливо; в промышленной детали он часто взаимодействует со следами механической обработки, коррозионными язвами или локальной концентрацией напряжений на резьбе и шпоночных пазах.
Однородность важнее среднего значения размера зерна
Средний размер зерна может скрывать серьезную локальную проблему. Разнозернистость, аномальный рост зерен и полосчатые микроструктуры могут создавать зоны с различной реакцией на циклическое нагружение. Пруток может выглядеть приемлемым на ограниченном металлографическом поле, но содержать более крупнозернистую область ближе к осевой линии или возле изменения сечения. Это одна из причин, по которой место отбора образцов должно согласовываться до проведения контроля, особенно для заготовок большого диаметра.
Для деталей, критичных к усталости, персоналу по качеству следует выяснить, является ли зеренная структура одинаковой от поверхности до сердцевины и от одной партии термообработки к другой. Вопрос заключается не просто в том, «каков размер зерна?», а в том, «где он был измерен, насколько он репрезентативен и соответствует ли он предполагаемому маршруту ковки или механической обработки?»
Направленность также заслуживает внимания. Горячая прокатка и ковка удлиняют зерна, включения и участки ликвации вдоль направления обработки. Когда эксплуатационная нагрузка параллельна оси прутка, такая ориентация может вести себя иначе, чем при поперечном нагружении. Поэтому деталь, изготовленная из прутка из сплава, следует оценивать в фактическом направлении нагрузки, а не только по общему описанию материала.
Включения и ликвация часто становятся истинным началом проблемы
Зеренная структура неотделима от чистоты материала. Неметаллические включения, скопления карбидов, пористость и химическая ликвация создают локальные различия в жесткости и прочности. При повторных нагрузках эти неоднородности могут повышать микроскопическую концентрацию напряжений и облегчать зарождение трещины. Риск становится более выраженным, когда компонент испытывает вибрацию, пульсации давления, термоциклирование или воздействие коррозионных сред.
Для материалов на основе никеля, железа, титана, содержащих кобальт, а также коррозионно-стойких материалов конкретная проблема зависит от химического состава сплава и технологии производства. Например, карбиды могут намеренно контролироваться для обеспечения высокотемпературной прочности, но их морфология и распределение по-прежнему важны. Крупная или непрерывная сетка по границам зерен может вести себя не так, как мелкодисперсные упрочняющие частицы. Это различие легко упустить, когда закупки сосредоточены только на номинальной марке сплава.
Практический вывод прост: химический сертификат подтверждает состав в согласованном диапазоне, но сам по себе не доказывает наличие микроструктуры, готовой к усталостным нагрузкам. Металлографический контроль, прослеживаемость процесса и соответствующий неразрушающий контроль охватывают разные аспекты риска.
Термообработка может улучшить усталостные характеристики — или свести на нет преимущества качественной обработки
Закалка на твердый раствор, отжиг, старение, снятие напряжений, скорость охлаждения и последующая правка влияют на конечное состояние прутка из сплава. Контролируемый цикл термообработки может растворить нежелательные фазы, измельчить или стабилизировать распределение выделений, снизить остаточные напряжения и сформировать свойства, соответствующие области применения. Неподходящий цикл может вызвать чрезмерный рост зерна, неполное растворение, сенсибилизацию в восприимчивых к ней сплавах или неравномерные свойства по сечению.
Остаточные напряжения требуют особой осторожности. Сжимающие остаточные напряжения на поверхности могут задерживать зарождение усталостной трещины, тогда как растягивающие остаточные напряжения могут оказывать противоположное действие. Однако механическая обработка, прижоги при шлифовании, сварка, локальный нагрев и интенсивная правка могут изменить это состояние после заводской термообработки. Поэтому качественный пруток может стать плохим компонентом с точки зрения усталости вследствие последующей обработки.
Когда последствия отказа значительны, следует рассматривать весь маршрут: практику выплавки, степень обжатия, где это применимо, термообработку, припуск на механическую обработку, конечное состояние поверхности и любое тепловое воздействие, ожидаемое в эксплуатации. Одного анализа сертификата на поставленный пруток редко бывает достаточно.
Что проверить перед допуском материала к циклической эксплуатации
Целенаправленный план контроля обычно полезнее длинного общего контрольного перечня. Для прутка из сплава, предназначенного для компонентов, чувствительных к усталости, следующие пункты обычно дают значимые доказательства:
- Подтвердить требуемую марку сплава, форму продукции, состояние, размеры, а также прослеживаемость плавки или партии.
- Определить критическое направление нагрузки и обеспечить, чтобы металлографический отбор образцов отражал эту ориентацию.
- Оценивать размер зерна на предмет однородности, а не только соответствия одному среднему значению.
- Проверить наличие поверхностного обезуглероживания, окалины, закатов, швов, повреждений от шлифования и других дефектов, которые могут определять зарождение трещин.
- Согласовать методы неразрушающего контроля и критерии приемки с последствиями отказа компонента и конечной глубиной механической обработки.
- Оценить, остается ли заданная термообработка подходящей после сварки, гибки, механической обработки или высокотемпературного воздействия.
Если требуются усталостные испытания, условия испытаний должны максимально приближаться к фактическому риску. Коэффициент асимметрии цикла, состояние поверхности, температура испытания, среда, чувствительность к надрезу и ориентация образца могут существенно изменить результат. Нельзя считать, что усталостное значение, полученное на полированном осевом образце, представляет деталь с резьбой, поперечной нагрузкой и воздействием коррозии.
Высокотемпературные применения требуют иного подхода
В турбинах, котлах, реакторах, паровых системах и оборудовании для химической переработки усталость может сочетаться с температурными градиентами, окислением, ползучестью и коррозионно-активными отложениями. Здесь зеренную структуру необходимо оценивать наряду со стабильностью фаз и стойкостью к воздействию среды. Высокотемпературные сплавы, содержащие никель, хром, молибден, кобальт и железо, выбирают именно потому, что они способны сохранять прочность и стойкость к окислению в тяжелых условиях, однако их технологические режимы не являются взаимозаменяемыми.
Та же металлургическая дисциплина применяется, когда прутковая заготовка преобразуется в смежные компоненты, работающие под давлением или с рабочими средами. Для применений с системами Inconel, Hastelloy, Incoloy или Waspaloy трубы из высокотемпературных сплавов могут быть предусмотрены для эксплуатации при температурах от 650°C до 1000°C в зависимости от выбора сплава и фактических условий работы. Размеры труб, толщина стенки, процессы соединения и термоциклирование следует рассматривать как часть оценки усталости на уровне сборочной единицы, а не как отдельные решения по закупке.
Компания Shandong Titanium Nickel Special Steel Co., Ltd. работает с никелевыми и железными специальными сплавами, а также с коррозионно-стойкими сплавами, прецизионными сплавами, титаном, цирконием, медно-никелевыми сплавами, Monel, INCONEL, INCOLOY, Hastelloy, гафнием и другими группами материалов. Для этого широкого диапазона материалов полезной отправной точкой является не универсальное целевое значение размера зерна. Это четкое определение рабочей температуры, циклической нагрузки, среды, геометрии детали и допустимых подтверждений контроля.
Решение о допуске материала должно основываться на механизме отказа
Наиболее надежные решения по усталостной прочности связывают микроструктуру с фактическим механизмом отказа компонента. Если ожидается, что трещины будут зарождаться на обработанной поверхности, целостность поверхности может требовать большего внимания, чем объемный размер зерна. Если деталь имеет большую толщину, высокую нагрузку и работает при повышенной температуре, более существенными становятся структура сердцевины, ликвация и глубина проникновения термообработки. Если вероятна коррозионная усталость, коррозионные язвы и совместимость со средой могут определять результат до достижения номинального предела выносливости.
Следовательно, зеренная структура — это не просто пункт, который нужно отметить в отчете о контроле. Она является свидетельством того, как материал был обработан, и указанием на то, как он может реагировать, когда повторные нагрузки начинают выявлять его наиболее слабый локальный участок. Для критически важных с точки зрения безопасности компонентов из сплавов эти данные следует оценить до того, как первая трещина получит шанс стать предметом расследования отказа.
