


Новости
- ▶ Как предотвратить повреждение рулонов при доставке от поставщика Monel 400
- ▶ Как сравнить расходы на доставку у поставщика рулона Monel 400
- ▶ Как качество кромки рулона влияет на штамповку Monel 400
- ▶ Как согласовать требования к состоянию поставки с поставщиком рулонного проката из Monel 400
- ▶ Когда двойное снабжение у поставщика Inconel 625 снижает риски
Сообщение
Руководство по механической обработке, сварке и изготовлению изделий из никелевых сплавов
Введение: Механическая обработка, сварка и изготовление никелевых сплавов требуют строгого контроля процессов, поскольку неправильный тепловложение, оснастка или загрязнение могут быстро снизить коррозионную стойкость и долговременную надежность компонентов.
Для производителей и покупателей проектов ключевой вопрос заключается не в том, способны ли никелевые сплавы работать в тяжелых условиях, а в том, сохраняет ли выбранный метод обработки заданные свойства материала.
INCONEL, INCOLOY, Hastelloy, Monel и жаростойкие сплавы на основе никеля часто выбирают для агрессивных химических, морских, энергетических, аэрокосмических и высокотемпературных рабочих сред.
Однако эти материалы более требовательны, чем обычные нержавеющие стали. Упрочнение при деформации, низкая теплопроводность, чувствительность к сварке и строгие требования к чистоте должны контролироваться от исходного материала до инспекции.
Что необходимо определить перед изготовлением изделий из никелевого сплава?
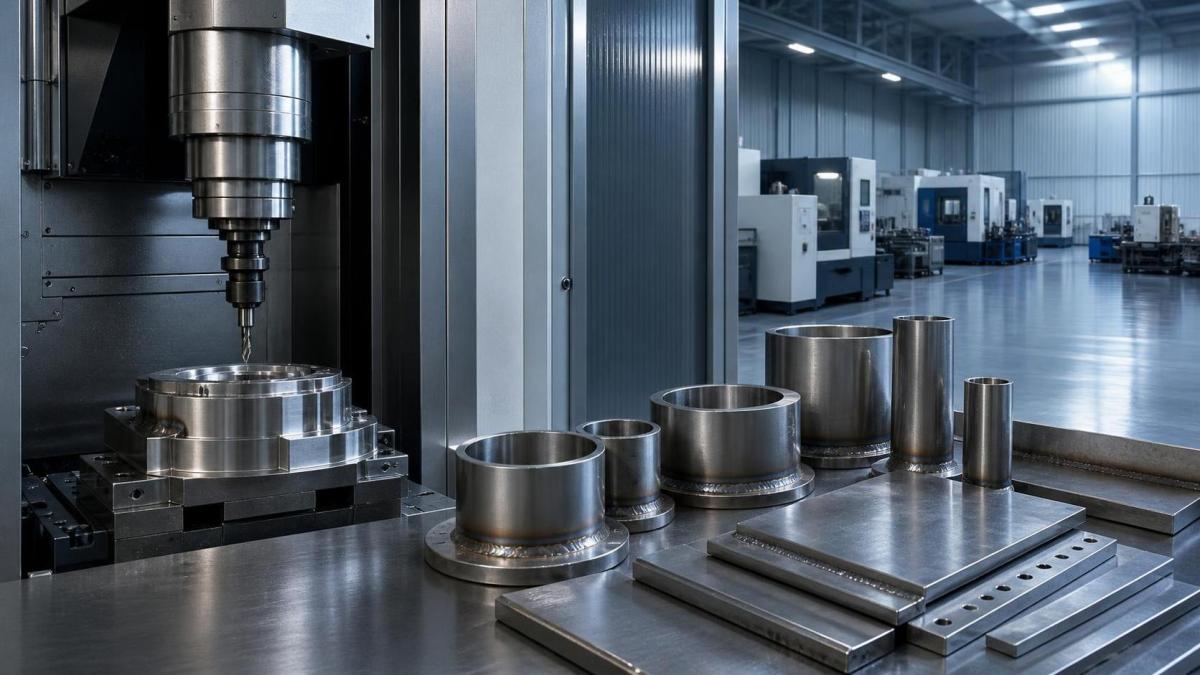
До начала механической обработки или сварки инженеры должны определить фактическую рабочую среду, рабочую температуру, циклы давления, механизм коррозии, требуемый срок службы и применимые допуски размеров компонента.
Такая предварительная оценка определяет, требуется ли для проекта коррозионно-стойкий сплав, высокотемпературный никелевый сплав, дисперсионно-твердеющий сплав или специализированный прецизионный железоникелевый сплав.
Выбор материала не должен основываться только на техническом паспорте. Хлориды, восстановительные кислоты, окислительные кислоты, серосодержащие газы, термоциклирование и щелевые условия могут приводить к совершенно разным характеристикам сплавов.
Например, Hastelloy C276 широко выбирают для тяжелых условий со смешанными кислотами и хлоридами, тогда как Monel 400 демонстрирует высокие характеристики в определенных морских средах и средах плавиковой кислоты.
Inconel 625 обеспечивает превосходную коррозионную стойкость и прочность при высоких температурах, в то время как Inconel 718 часто указывается, когда необходимы высокая механическая прочность и контролируемая термообработка.
Покупателям также следует заранее определить требуемую форму продукции. Листы, тонкие листы, прутки, трубы, трубки, проволока, поковки и изготовленные сборочные единицы предусматривают различные ограничения формообразования и приоритеты контроля.
Надежный поставщик должен подтвердить способ выплавки, химический состав, механические свойства, прослеживаемость, состояние термообработки и соответствующие требования к испытаниям до утверждения производственных графиков.
Как обрабатывать никелевые сплавы без чрезмерного износа инструмента
Механическая обработка никелевых сплавов сложна, поскольку эти сплавы сохраняют прочность при повышенных температурах и склонны быстро упрочняться при деформации, когда режущие инструменты трутся вместо эффективного резания.
Основная цель механической обработки — поддержание постоянной толщины снимаемой стружки. Легкие или прерывистые резы могут упрочнять поверхность и усиливать износ инструмента при последующих проходах обработки.
Необходимы жесткие настройки станка. Держатели инструмента, приспособления, зажимы заготовки и состояние шпинделя должны минимизировать вибрации, поскольку вибрации ухудшают качество поверхности и ускоряют разрушение режущей кромки.
Используйте острый высококачественный твердосплавный инструмент, предназначенный для никелевых сплавов. Геометрия инструмента должна обеспечивать положительное резание, надежный отвод стружки и контролируемый отвод тепла от режущей кромки.
Режимы резания должны быть консервативными, но производительными. Чрезвычайно низкие подачи часто вызывают трение, тогда как чрезмерная скорость резания создает тепло, сокращающее срок службы инструмента и влияющее на целостность детали.
СОЖ высокого давления может улучшить контроль стружки и снизить тепловую нагрузку. Поток СОЖ должен поступать непосредственно в зону резания, а не просто омывать внешнюю поверхность детали.
При сверлении избегайте задержки сверла на дне отверстия. Циклы прерывистого сверления должны эффективно удалять стружку, при этом выравнивание инструмента и подача СОЖ должны предотвращать локальный перегрев или поломку сверла.
Нарезание резьбы требует особого внимания. Бесстружечные метчики могут создавать чрезмерные напряжения в некоторых никелевых сплавах, поэтому технологические испытания должны подтверждать крутящий момент, качество резьбы, смазку и долговечность инструмента.
Окончательные припуски на механическую обработку должны учитывать деформации от последующей сварки, термообработки или снятия напряжений. Критические уплотнительные поверхности часто лучше окончательно обрабатывать после завершения основных термических операций.
Какие методы сварки защищают характеристики никелевых сплавов?
Сварка никелевых сплавов успешна, когда технология контролирует загрязнение, тепловложение, совместимость присадочного материала, качество защиты и остаточные напряжения. Эти факторы напрямую влияют на коррозионную стойкость и целостность сварного соединения.
Аргонодуговая сварка неплавящимся электродом широко применяется для тонких сечений и прецизионных сборок, поскольку при выполнении квалифицированными сварщиками она обеспечивает превосходный контроль сварочной ванны и чистый профиль шва.
Сварка плавящимся электродом в защитном газе и дуговая сварка под флюсом могут подходить для более толстых сечений или при повышенных требованиях к наплавке, при условии подтверждения параметров для марки сплава и конструкции соединения.
Поверхности соединения необходимо тщательно очищать перед сваркой. Масло, краска, влага, серосодержащие соединения, производственная грязь и внедренные частицы железа могут вызвать пористость, растрескивание или локальную коррозию.
Следует использовать специальные щетки из нержавеющей стали или никелевого сплава. Шлифовальные инструменты для углеродистой стали и загрязненное погрузочно-разгрузочное оборудование могут переносить частицы железа, которые впоследствии вызывают ржавые пятна или очаги коррозии.
Присадочный металл следует выбирать в соответствии с требуемыми показателями коррозионной стойкости и работы при температуре, а не только с номинальной маркой основного металла. В некоторых случаях намеренно указывается более коррозионно-стойкий присадочный материал.
Низкое или умеренное тепловложение обычно помогает ограничить чрезмерный рост зерна и деформацию. Межслойную температуру необходимо контролировать, поскольку перегрев может влиять на микроструктуру и эксплуатационные характеристики.
Поддув защитного газа с обратной стороны критически важен для многих труб, трубок и тонкостенных изделий. Продувка инертным газом защищает корневую сторону от окисления и помогает сохранить гладкую, коррозионно-стойкую внутреннюю поверхность.
Квалификация технологии сварки должна включать фактическое состояние основного материала, диапазон толщин, присадочный материал, положение сварки, защитный газ и послесварочную обработку, предполагаемые при серийном производстве.
Как формообразование и изготовление влияют на стабильность размеров
Изготовление изделий из никелевых сплавов включает резку, гибку, вальцовку, штамповку, формование, сверление, сборку и финишную обработку. Каждый процесс должен учитывать прочность, пластичность, пружинение и поведение сплава при упрочнении от деформации.
Холодное формование может быть практичным для многих коррозионно-стойких никелевых сплавов, но малые радиусы и высокая деформация могут требовать промежуточного отжига для восстановления пластичности и снижения риска растрескивания.
Пружинение при изготовлении высокопрочных марок часто больше ожидаемого. Поэтому расчеты оснастки и формования должны включать пробную проверку, а не основываться только на опыте работы с углеродистой сталью.
Термические методы резки могут применяться при необходимости, но кромки, подвергшиеся тепловому воздействию, могут потребовать механической обработки или шлифования перед ответственной сваркой. Это удаляет оксидную окалину и потенциально измененный поверхностный материал.
Изготавливаемое теплообменное оборудование требует особенно тщательного контроля формования, поскольку плоскостность листа, геометрия ребер, выравнивание соединений и состояние поверхности напрямую влияют на тепловую эффективность и характеристики по давлению.
Для теплообменных аппаратов, работающих в тяжелых условиях, ребристая пластина теплообменника из Inconel, Incoloy, Monel или Hastelloy может увеличить площадь теплообмена при сохранении структурной стабильности.
Конструкции с гофрированными ребрами могут дополнительно улучшить теплообмен, но также повышают сложность изготовления. Постоянство геометрии гофров, доступность для сварки и чистота проточных каналов должны проверяться при анализе конструкции.
Изготовители должны определить допустимые пределы деформации до начала работ. Правка после сварки или формования должна тщательно контролироваться во избежание чрезмерной локальной холодной деформации или повреждения поверхности.
Какие средства контроля качества наиболее важны для ответственных компонентов?
Одного контроля размеров недостаточно для компонентов из никелевых сплавов, используемых в коррозионных или высокотемпературных условиях. Проверка материала, контроль сварных соединений, состояние поверхности и документация имеют не меньшее значение.
Положительная идентификация материала помогает подтвердить, что в производство выдан правильный сплав. Это особенно ценно, когда визуально схожие никелевые сплавы хранятся или обрабатываются вместе.
Неразрушающий контроль может включать визуальный контроль, капиллярный контроль, радиографический контроль, ультразвуковой контроль или испытание на утечку гелием в зависимости от геометрии компонента и требований к эксплуатации.
Капиллярный контроль обычно используется для выявления поверхностных дефектов сварных швов. Радиография позволяет обнаруживать внутренние несплошности, а ультразвуковой контроль полезен для некоторых более толстых сечений и поковок.
Испытания давлением должны соответствовать применимому нормам и назначению оборудования. Методы гидростатических, пневматических испытаний или испытаний на герметичность должны выбираться с надлежащими мерами безопасности и критериями приемки.
Качество поверхности может влиять на коррозионное поведение. Шероховатые поверхности, брызги сварки, щели, внедренные загрязнения и неполная очистка могут создавать точки начала локальной коррозии в агрессивных средах.
Очистка после изготовления может включать обезжиривание, механическую очистку, травление, пассивацию или контролируемую химическую обработку. Выбранный метод должен быть совместим со сплавом и спецификацией заказчика.
Полная прослеживаемость должна связывать готовые детали с сертификатами материалов, сварочной документацией, отчетами об инспекции, данными термообработки и результатами измерений. Эта документация снижает риски проекта и поддерживает принятие будущих решений по обслуживанию.
Как выбрать партнера по обработке никелевых сплавов
Лучший партнер по обработке сочетает знания о сплавах с практическими производственными возможностями. Низкая первоначальная цена предложения имеет ограниченную ценность, если за ней следуют задержки механической обработки, ремонт сварных швов или преждевременные отказы в эксплуатации.
Уточните, имеет ли поставщик опыт работы с точной маркой сплава, формой продукции, толщиной и условиями эксплуатации. Общие возможности изготовления изделий из нержавеющей стали не переносятся автоматически на никелевые сплавы.
Оцените доступное оборудование, квалификацию сварки, ресурсы для контроля и меры контроля материалов. Поставщик должен объяснить, как он предотвращает смешение сплавов, загрязнение, деформацию и несоответствующий ремонт.
Для заказных компонентов привлекайте изготовителя на этапе разработки конструкции. Раннее участие может упростить геометрию соединений, улучшить обрабатываемость, сократить отходы и снизить совокупную стоимость владения.
Shandong Titanium Nickel Special Steel Co., Ltd. поддерживает широкий спектр потребностей в специальных сплавах на основе никеля, железа, титана, циркония, меди-никеля, кобальта и коррозионно-стойких материалов.
Заключение
Успешная механическая обработка, сварка и изготовление никелевых сплавов зависят от выбора правильного сплава и последующего сохранения его свойств на каждом этапе производства — от резки и формования до контроля.
В проектах следует уделять приоритетное внимание квалификации процессов, контролю загрязнений, подходящей оснастке, соблюдению сварочной технологии и документированному обеспечению качества. Эти меры обеспечивают эксплуатационные характеристики там, где критически важны коррозионная стойкость, температура, давление и надежность.
При оценке компонента из никелевого сплава следует рассматривать полный маршрут производства, а не только марку материала. Именно правильная обработка превращает передовой химический состав сплава в надежный срок службы.
