

Новости
- ▶ Предотвращение загрязнения поверхности при резке листа из сплава
- ▶ Лист из сплава для химических резервуаров: подбор марок с учетом технологических сред
- ▶ Выбор толщины листа из сплава для изготовления оборудования, работающего под давлением
- ▶ Виды листов из сплавов: никель, титан и нержавеющая сталь
- ▶ Заказы на ленту из никелевого сплава: допуски и размеры рулона
Сообщение
Предотвращение загрязнения поверхности при резке листа из сплава
Даже незначительное загрязнение поверхности при резке может ухудшить коррозионную стойкость, внешний вид и эксплуатационные характеристики листа из сплава на последующих этапах. При работе с никелевыми сплавами, нержавеющими материалами или титаном источниками загрязнения могут быть общие инструменты, внедрившиеся частицы железа, смазочно-охлаждающие жидкости и неправильное обращение с материалом. Понимание этих рисков — первый шаг к защите листа на протяжении всего процесса изготовления. В этом руководстве описаны практические меры предосторожности при выборе инструментов, подготовке рабочей зоны, резке и последующей очистке, которые помогают сохранить качество поверхности и обеспечить стабильный результат.
На каких этапах резки происходит загрязнение
Даже лист с виду чистой поверхностью может загрязниться от стола задолго до того, как режущий инструмент коснётся его. Стружка из углеродистой стали, застрявшая под листом, может внедриться в поверхность под давлением зажима. Шлифовальный круг, ранее использовавшийся для низкоуглеродистой стали, может перенести железо на коррозионностойкую поверхность. Даже чистая перчатка может оставить масло, если ею только что брали смазанный компонент.
Последствия зависят от сплава и условий его эксплуатации. Свободное железо на нержавеющем или никелевом материале может вызвать пятна ржавчины и стать причиной локальной коррозии в агрессивной среде. Остатки масла могут помешать сварке или нанесению покрытия. Для титана загрязнение поверхности особенно важно перед высокотемпературными операциями, поскольку загрязняющие вещества могут повлиять на качество готового соединения или поверхности.
Важно отличать перенос постороннего материала от повреждений, вызванных резкой. Внедрившиеся частицы, остатки жидкости, царапины, цвета побежалости и переплавленный материал могут присутствовать одновременно, однако для их устранения могут требоваться разные меры. Например, удаление пятна протиранием ещё не означает, что внедрившееся железо удалено.
Подготовьте контактные поверхности, а не только станок
Прежде чем подать лист на участок резки, удалите свободную стружку и осмотрите стол, опоры, зажимы и подъёмное оборудование. Особое внимание уделите пазам и отверстиям в оснастке, где скапливается стружка. Чистая сменная неметаллическая прокладка или специальная опора могут уменьшить прямой контакт с загрязнёнными поверхностями, если они подходят для данного способа резки и не создают опасности возгорания.
Если на одном станке обрабатывают углеродистую сталь и коррозионностойкие сплавы, важнее соблюдать процедуру переналадки, чем просто быстро подмести. Очистите контактные поверхности, удалите мусор из рабочей зоны и проверьте, не может ли вытяжная система возвращать пыль на лист. Маркируйте специальные зажимы и инструменты и храните их отдельно от оборудования для обычной обработки стали.
По возможности оставляйте защитную плёнку на месте, но учитывайте ограничения, указанные её производителем, и особенности процесса резки. Под воздействием тепла плёнка может обгореть или оставить остатки клея возле реза. При необходимости удалите её или подрежьте в соответствующем месте и не допускайте попадания стружки между плёнкой и поверхностью.
Выбирайте инструменты и способы резки с учётом последующих операций
Использование отдельных для каждого материала полотен, ножниц, инструментов для снятия заусенцев и щёток помогает предотвратить перекрёстное загрязнение. Щётку из нержавеющей стальной проволоки следует выделить для соответствующей группы материалов и ни в коем случае не использовать сначала для углеродистой стали. Абразивы выбирайте с учётом сплава и области применения; не используйте повторно диск лишь потому, что он ещё пригоден для резки.
В зависимости от способа резки различаются требования к осмотру:
- Резка гильотинными ножницами: Проверьте состояние ножей и зазор с учётом толщины листа и инструкций к станку. Тупой или загрязнённый инструмент может оставить следы на поверхности и образовать заусенцы, требующие дополнительной обработки.
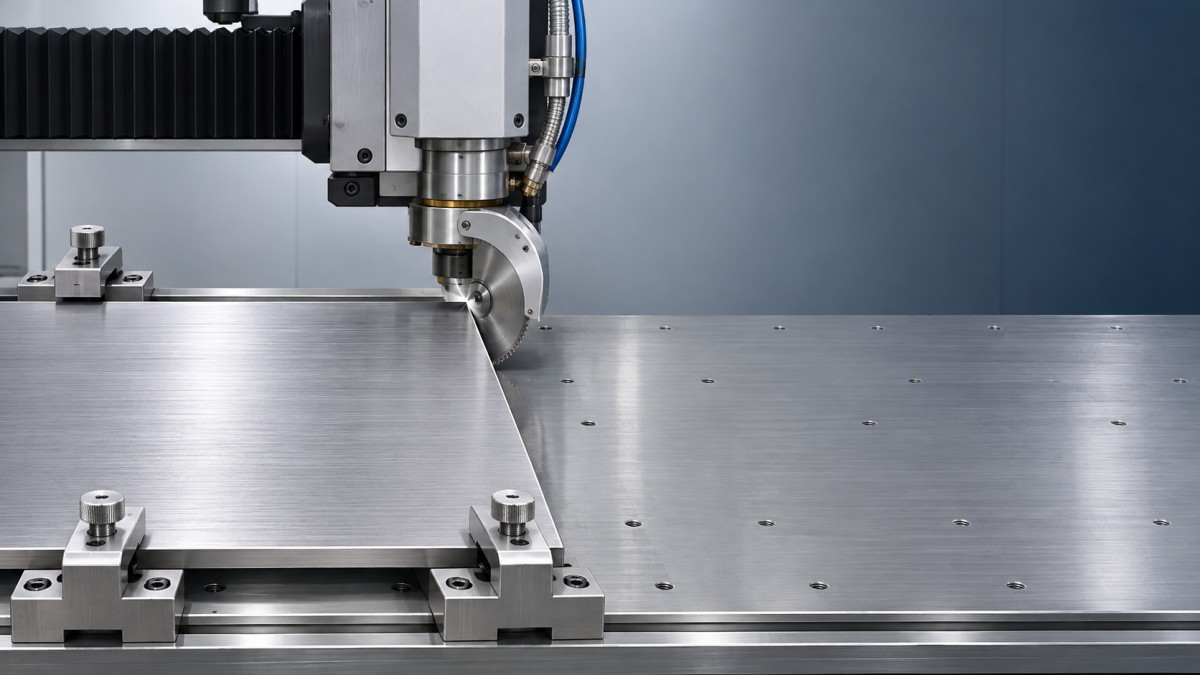
- Распиловка и механическая резка: Используйте подходящее полотно и смазочно-охлаждающую жидкость для данной марки материала. Следите за накоплением стружки и перегревом: и то и другое может повредить поверхность или затруднить удаление остатков.
- Лазерная или плазменная резка: Оцените зону термического влияния у кромки, грата и переплавленный материал с учётом требований последующих операций. Выбор вспомогательного газа, настройка процесса и последующая подготовка кромки зависят от сплава и предполагаемой операции.
- Абразивно-водоструйная резка: Проверьте пригодность воды и абразива, а также риск застревания абразивных частиц в кромке или на поверхности. Детали, предназначенные для сварки или нанесения покрытия, могут нуждаться в дополнительной очистке кромок.
Ни один способ резки не гарантирует полного отсутствия загрязнений. Даже визуально аккуратный лазерный рез может потребовать подготовки кромки перед сваркой, тогда как кромка после механической резки может быть приемлемой, если её состояние соответствует спецификации заказа. Для ответственных работ согласуйте требуемое состояние кромки до начала резки всей партии.
Контролируйте жидкости, обращение с материалом и пыль в воздухе
Смазочно-охлаждающие жидкости должны быть совместимы со сплавом и удаляться утверждённым способом очистки. Проверьте сведения о продукте на наличие компонентов, запрещённых требованиями заказа, особенно если материал предназначен для эксплуатации при высоких температурах, сварки или работы в коррозионной среде. Жидкость, хорошо подходящая для одного материала, может оставить нежелательные остатки на другом.
Поддерживайте в надлежащем состоянии как саму жидкость, так и систему её подачи. Загрязнённые резервуары и общие магистрали могут переносить стружку или остатки от предыдущих работ. Если есть сомнения, проверьте способ очистки на представительном образце и осмотрите результат до обработки производственного материала.
Берите отрезанные детали чистыми перчатками и используйте защищённые грузозахватные приспособления. Не скользите обработанными поверхностями по столу и не укладывайте листы друг на друга, если между ними есть свободная стружка. При необходимости штабелирования используйте чистые прокладки, совместимые с отделкой поверхности и условиями хранения. Обеспечьте прослеживаемость идентификационной маркировки, не применяя маркеры или клеевые материалы, запрещённые требованиями заказа.
Тот же принцип разделения материалов применим на предприятиях, где также работают с металлическими порошками. Для молибдена, вольфрама или порошков никелевых сплавов, используемых в аддитивном производстве и обработке поверхности, необходимы отдельные меры контроля. Например, в материале Тугоплавкие металлические порошки для эксплуатации при сверхвысоких температурах рассматриваются материалы для таких процессов, как лазерная наплавка и термическое напыление; нельзя допускать попадания остатков порошка в зону резки листа или подготовки к сварке.
Очистите и осмотрите деталь перед приёмкой
Удалите свободную стружку, не протаскивая её по поверхности. Затем используйте одобренное чистящее средство и чистые салфетки, не оставляющие волокон; меняйте салфетки по мере загрязнения. Если требуется промывка, используйте воду качества, установленного требованиями заказа, и высушите деталь, чтобы избежать водяных пятен или отложений. Выбор растворителя, вентиляция и утилизация должны соответствовать инструкциям по безопасности для продукта и процедурам предприятия.
Осмотрите обе стороны, места зажимов и кромку реза при подходящем освещении. Проверьте, нет ли царапин, пятен, заусенцев, внедрившихся частиц, остатков плёнки или клея. Для ответственных коррозионностойких деталей одного визуального осмотра может быть недостаточно, чтобы обнаружить свободное железо. В спецификации изготовления может быть предусмотрено подходящее испытание, например тест на свободное железо, с заранее установленными критериями приёмки и последующей очисткой.
Не следует полагать, что пассивация устранит любое загрязнение или повреждение поверхности. Перед любой предусмотренной химической обработкой может потребоваться удалить внедрившийся материал, цвета побежалости или неприемлемое состояние кромки способом, одобренным для данного сплава. Химическую очистку и пассивацию следует проводить с соблюдением необходимых мер контроля и применимой процедуры.
Установите требования к поверхности до начала работ
Необходимый уровень контроля зависит от дальнейшего применения после резки. Для листа, предназначенного для видимой архитектурной поверхности, важны одни параметры, а для титанового компонента, ожидающего сварки, или детали из никелевого сплава для эксплуатации в коррозионной среде — другие. До начала производства уточните марку и толщину материала, тип защитной плёнки, допустимые способы маркировки, требования к кромке, процедуру очистки и требования к контролю.
Компания Shandong Titanium Nickel Special Steel Co., Ltd. работает с различными специальными сплавами, включая никелевые, титановые и коррозионностойкие материалы. При заказе листа для изготовления указание предполагаемого способа резки и условий дальнейшей эксплуатации наряду с маркой материала помогает заранее выявить вопросы, которые следует решить до подачи первого листа на стол.
