

Новости
- ▶ Почему протекают фитинги из сплавов: причины и этапы проверки
- ▶ Выбор фитингов из сплавов для технологических сред с высоким содержанием хлоридов
- ▶ Выбор фитингов из сплавов для технологических трубопроводов высокого давления
- ▶ Что такое фитинг из сплава? Распространённые типы и применение в трубопроводах
- ▶ Как изменения на рынке никеля влияют на цену Monel 400
Сообщение
Почему протекают фитинги из сплавов: причины и этапы проверки
Утечка в соединительном элементе из сплава может нарушить работу оборудования, увеличить затраты на техническое обслуживание и поставить под угрозу безопасность системы. Для команд послепродажного обслуживания важно быстро определить причину, чтобы выбрать эффективный способ ремонта и предотвратить повторные отказы.
К утечке в соединительном элементе из сплава могут привести разные факторы: от неправильного монтажа и повреждения уплотнения до коррозии и несовместимости материалов. В этом руководстве описаны наиболее распространённые причины и приведены практические этапы проверки, которые помогут оценить проблему и спланировать корректирующие действия.
Сначала обеспечьте безопасность системы и определите фактический путь утечки. Не следует считать, что неисправен именно соединительный элемент: причиной могут быть повреждённая прокладка, расположенный рядом сварной шов или перегруженная труба.
С чего бригадам технического обслуживания следует начать проверку?
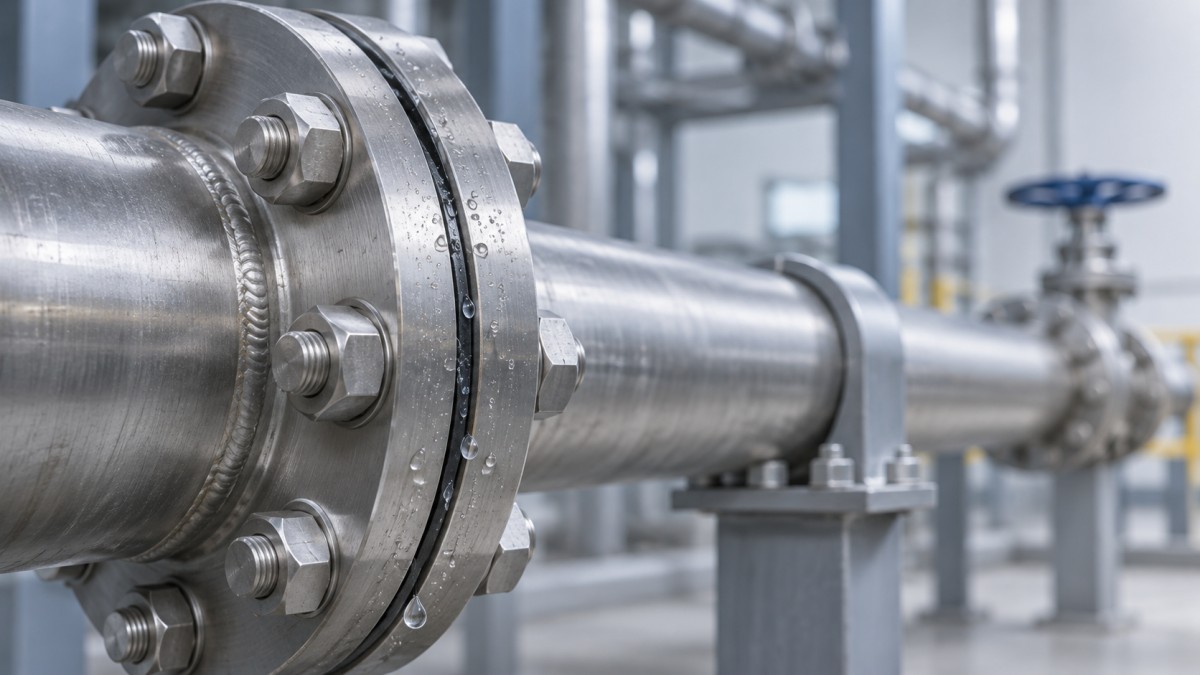
Зафиксируйте место утечки, рабочее давление, температуру, рабочую среду и историю недавнего технического обслуживания. Отметьте, происходит ли утечка постоянно, при запуске или только после того, как система достигнет рабочей температуры.
Эти наблюдения помогут отличить постоянный дефект уплотнения от проблемы, вызванной тепловым расширением, вибрацией или изменением давления. Сравните текущие условия с утверждёнными проектными и эксплуатационными пределами.
Прежде чем приближаться к оборудованию, соблюдайте правила объекта для работы с опасными средами и выясните, требуется ли эвакуация из зоны, дистанционный контроль или помощь специалистов.
Из-за чего обычно возникает утечка в соединительном элементе из сплава?
Ошибки монтажа и сборки
Несоосность трубопроводов может препятствовать правильному прилеганию сопрягаемых поверхностей и создавать дополнительную нагрузку на соединения. Чрезмерное усилие при стягивании компонентов может привести к утечке после начала эксплуатации.
Неправильная затяжка также может нарушить герметичность соединения. Недостаточная нагрузка на болты может оставить зазоры, а чрезмерная или неравномерная затяжка — повредить прокладки, деформировать фланцы или сорвать резьбу.
В обжимных соединениях неправильная подготовка трубки, несовместимые компоненты или некорректная сборка обжимного кольца могут помешать герметизации. При сборке и разрешённой повторной сборке следуйте инструкциям производителя соединительного элемента.
Повреждённые или несовместимые уплотнения
Прокладки и другие уплотнительные элементы могут затвердеть, дать ползучесть, разбухнуть или растрескаться под воздействием неподходящих температур, давления или химических веществ. Царапины на уплотнительных поверхностях могут стать каналом утечки даже при установке новой прокладки.
Убедитесь, что материал и размеры уплотнения, а также его допустимые значения давления и температуры соответствуют условиям эксплуатации. Внешне идентичная замена может вести себя иначе при воздействии химических веществ или циклических изменений температуры.
Коррозия и несовместимость материалов
Сплавы выбирают для конкретных сред, а не как универсально коррозионностойкие материалы. Хлориды, кислоты, влага, отложения и перепады температуры могут вызвать локальную коррозию, если условия превышают возможности материала.
Проверьте наличие точечной и щелевой коррозии, а также трещин возле сварных швов, резьбы и контактных поверхностей прокладки. Отложения могут скрывать повреждения, поэтому очищайте детали только после изоляции оборудования и в соответствии с утверждёнными процедурами.
Разнородные металлы при электрическом контакте в проводящей жидкости могут подвергаться гальванической коррозии. Прежде чем связывать повреждение с одним компонентом, изучите сочетание всех материалов и условия эксплуатации.
Перемещения, вибрация и циклические изменения температуры
Вибрация насоса, отсутствие опоры под массой трубопровода и многократные циклы нагрева и охлаждения могут ослабить соединения или вызвать усталостные трещины. Если утечка повторяется после повторной затяжки, может потребоваться более широкая механическая оценка.
Проверьте расположенные рядом опоры, анкеры и компенсационные устройства. Соединительный элемент может быть видимой точкой утечки, хотя её первопричиной является чрезмерное перемещение в другом месте.
Дефекты сварного шва или компонента
Пористость, неполное сплавление, трещины или утонение стенки могут привести к утечке через сварной шов или корпус соединительного элемента. Возможны производственные дефекты, однако следует также проверить, не вызвано ли повреждение условиями эксплуатации.
Перед заказом замены точно определите источник утечки. Жидкость может перемещаться по изоляции, поверхности трубы или контурам сварного шва и выходить наружу на некотором расстоянии от фактического отверстия.
Как безопасно проверить соединительный элемент из сплава с утечкой
1. Изолируйте оборудование и убедитесь в безопасности
Соблюдайте процедуры изоляции оборудования и блокировки, действующие на объекте. Сбросьте давление, слейте жидкость и дождитесь безопасной температуры оборудования; убедитесь в отсутствии энергии и примите меры для удаления оставшейся жидкости, прежде чем вскрывать соединение.
Используйте требуемые средства индивидуальной защиты и системы контроля, соответствующие рабочей среде. Никогда не ослабляйте соединение, находящееся под давлением, и не считайте закрытый клапан достаточным подтверждением изоляции.
2. Задокументируйте соединение
Сфотографируйте сборку и зафиксируйте тип соединительного элемента, маркировку, ориентацию, соседние компоненты и видимые отложения. При наличии изучите чертежи, сертификаты на материалы, записи о монтаже и историю предыдущих ремонтов.
Сравните установленный сплав и его допустимые значения давления и температуры с требованиями спецификации. Отсутствие маркировки или её нечитаемость следует рассматривать как необходимость проверки, а не как доказательство того, что материал выбран неверно.
3. Осмотрите внешнее состояние
Проверьте наличие коррозии, деформации, трещин, повреждённой резьбы, неравномерных зазоров между фланцами и признаков перемещения. Проверьте опоры и расположенное рядом оборудование на предмет вибрации или нагрузки, способных повлиять на соединение.
Используйте утверждённые методы обнаружения утечек, подходящие для рабочей среды и условий на объекте. Не проверяйте утечки высокого давления руками: это может привести к серьёзным инъекционным травмам.
4. Проверьте внутренние уплотнительные поверхности
После безопасной разборки осмотрите прокладку, обжимные кольца, резьбу, концы трубок и сопрягаемые поверхности — в зависимости от типа соединения. Сфотографируйте их первоначальное состояние до очистки или удаления следов повреждения.
Проверьте наличие выдавливания материала, неравномерного сжатия, царапин, точечной коррозии или несоосности. Сопоставьте размеры повреждений с критериями приемлемости производителя и замените компоненты, если повреждения превышают допустимые пределы.
5. Выберите дополнительные методы контроля
При подозрении на поверхностные трещины квалифицированный персонал может применить подходящий метод контроля поверхности, например капиллярный контроль, с учётом требований к материалу, чистоте и процедуре.
При подозрении на потерю толщины стенки или дефекты сварного шва могут подойти ультразвуковое измерение толщины, радиография или другие методы контроля. Выбирайте метод и критерии приемлемости совместно с ответственным инженером.
Следует ли повторно затянуть, отремонтировать или заменить соединительный элемент?
Повторная затяжка допустима только при безопасной изоляции оборудования и если она разрешена процедурой производителя. Она не устранит коррозию, трещины в компонентах, повреждения уплотнительных поверхностей или чрезмерное напряжение в трубопроводе.
Заменяйте повреждённые уплотнения или соединительные элементы компонентами, соответствие которых рабочей среде, давлению, температуре, размерам и применимым спецификациям подтверждено. Не смешивайте детали обжимных соединений, если производитель прямо не разрешает их взаимозаменяемость.
При дефекте сварного шва или структурном повреждении получите инженерное одобрение до начала ремонта. Для ремонта могут потребоваться сварщик с соответствующей квалификацией, совместимый присадочный материал, контролируемый тепловой режим и контроль после ремонта.
Материалы из специальных сплавов подходят для сложных высокотемпературных условий эксплуатации, однако важна форма выпуска продукции.Порошки жаропрочных сплавов на основе железа поставляются для таких применений, как аддитивное производство и износостойкая наплавка, а не в качестве замены трубным соединительным элементам.
Для некоторых указанных марок максимальная температура непрерывной эксплуатации достигает 780°C — в зависимости от материала и применения. Выбор порошка или ремонт методом наплавки требуют инженерной оценки и выполнения квалифицированных процедур.
Как подтвердить качество ремонта и предотвратить повторение проблемы?
Соберите соединение с использованием утверждённых компонентов и соблюдайте последовательность сборки и требования к затяжке производителя. До затяжки устраните несоосность и проблемы с опорами, не подгоняя соединение усилием.
Проведите предписанное испытание на герметичность или давлением в соответствии с утверждённой процедурой, используя испытательную среду и меры безопасности. Постепенно возобновите эксплуатацию и контролируйте соединение при соответствующих изменениях рабочей температуры и давления.
Задокументируйте причину, выполненные работы, сведения о заменённых компонентах, результаты испытаний и дальнейшие наблюдения. При повторных отказах совместно с инженерной группой проанализируйте отклонения рабочих параметров, вибрацию, совместимость материалов и методы технического обслуживания.
Надёжный ремонт устраняет как путь утечки, так и её первопричину. Если данные не позволяют сделать однозначный вывод, сохраните вышедшие из строя детали и обратитесь к производителю или квалифицированному специалисту по материалам.
