

Новости
- ▶ Как проверить прослеживаемость материала C276 у поставщика
- ▶ Вопросы, которые следует задать перед заказом листа или трубы из Hastelloy C276
- ▶ Контроль листового сплава: толщина, качество поверхности и прослеживаемость
- ▶ Предотвращение загрязнения поверхности при резке листа из сплава
- ▶ Лист из сплава для химических резервуаров: подбор марок с учетом технологических сред
Сообщение
Контроль листового сплава: толщина, качество поверхности и прослеживаемость
Лист из сплава готов к приемке только тогда, когда измеренные размеры, состояние поверхности и документация на материал соответствуют требованиям, указанным в заказе и для предполагаемой обработки. Лист может выглядеть чистым, но оказаться слишком тонким, иметь неверную идентификацию плавки или дефект поверхности, который при формовке превратится в трещину. Перед выдачей материала в производство все эти параметры следует проверить в комплексе.
Начните с заказа на закупку, чертежа и применимой спецификации на материал. В этих документах указаны марка сплава, форма продукции, толщина, отделка поверхности, требования к испытаниям и дополнительные условия заказчика. Номинальная толщина сама по себе не является критерием приемки: допустимое отклонение зависит от применимых требований, а в некоторых случаях — от размеров листа и условий изготовления.
Установите критерии приемки до измерений
Спецификация на материал и стандарт на размерные допуски могут иметь разные задачи. Один документ может определять химический состав, механические свойства и состояние поставки, а другой — допустимые отклонения размеров. Заказ на закупку или чертеж также могут содержать дополнительные требования. Определите, какие документы применяются к конкретным марке, форме продукции и состоянию листа, а затем используйте указанные редакции документов и согласованные дополнительные требования.
До вскрытия упаковки зафиксируйте план контроля. В нем следует указать, как отбираются листы, где проводятся измерения, какие приборы используются и как регистрируются результаты. Если в заказе не определен объем выборки, согласуйте подход, соответствующий назначению материала и уровню риска. Выборочный контроль может помочь принять решение при входном контроле, но не подтверждает соответствие всех неизмеренных участков и листов.
Особое внимание уделяйте требованиям к минимальной толщине деталей, которые будут подвергаться формовке, механической обработке или воздействию коррозионной среды. Лист, соответствующий допуску, указанному в заказе, все же может оказаться непригодным, если при заказе материала не учли припуск на обработку или минимальную толщину, заданную конструкцией.
Измеряйте толщину в местах, где важны отклонения
Используйте калиброванный прибор с подходящим диапазоном и разрешением измерений. Для доступных кромок и поверхностей листа обычно применяют микрометр; в зависимости от доступности, размера изделия или плана контроля могут быть уместны и другие методы. Перед использованием проверьте прибор, очистите измерительные поверхности и не прикладывайте чрезмерное усилие, которое может деформировать тонкий материал или повлиять на показания.
Проводите измерения в местах, определенных применимыми правилами допусков и планом контроля, включая доступные точки по ширине и длине листа. Измерения у кромок полезны, но они могут не отражать толщину в центре широкого листа. Не смещайте точки измерения ближе к центру или к краям только ради получения результата в пределах допуска: в некоторых требованиях точно указано, в каких местах следует проводить измерения.
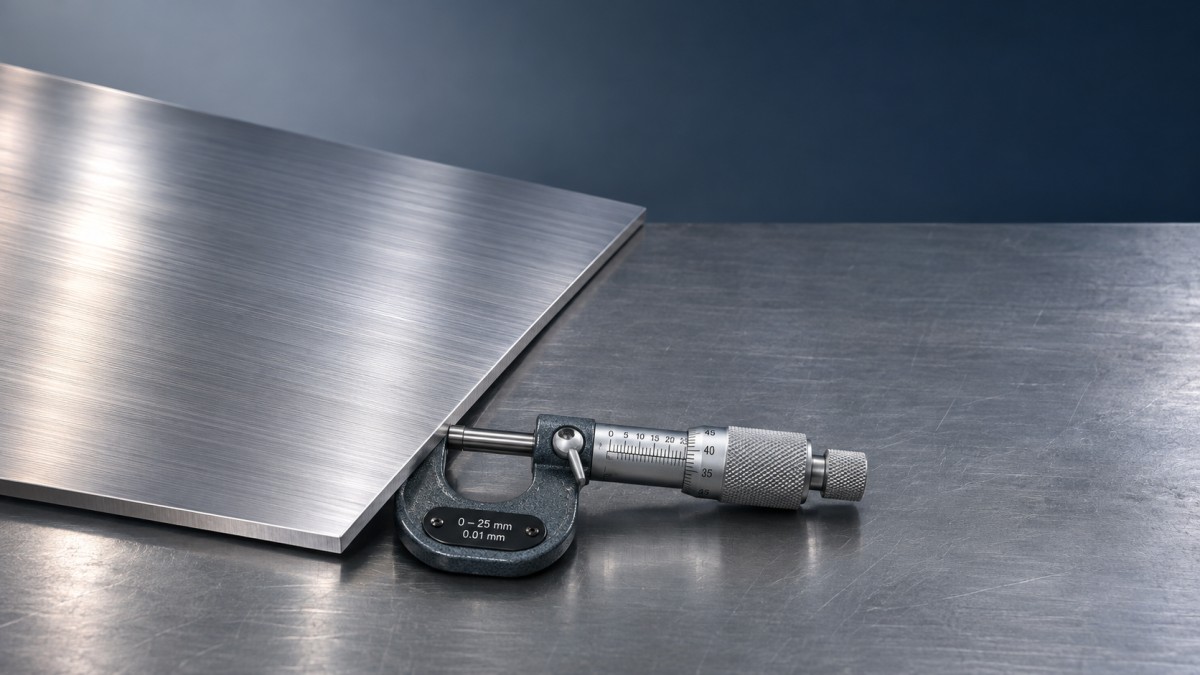
Записывайте отдельные показания и места их снятия, а не только среднее значение. Среднее значение в пределах допуска может скрывать локальное занижение толщины. Сравните каждое применимое показание с допустимыми пределами и отличайте результат за пределами допуска от значения, близкого к пределу, но все еще соответствующего требованиям. При результате, близком к границе допуска, имеют значение неопределенность измерений и состояние прибора; соблюдайте согласованное правило принятия решения, а не округляйте пограничное значение в сторону приемки.
При обнаружении участка с недостаточной толщиной отметьте его местоположение и поместите затронутый материал на удержание. Проверьте, нет ли заусенцев, загрязнений или неисправности прибора, затем выполните повторное измерение утвержденным методом. Не шлифуйте участок, чтобы добиться визуальной равномерности: удаление материала может усугубить проблему с толщиной и уничтожить свидетельства, необходимые для принятия решения о дальнейших действиях.
Оценивайте отделку поверхности с учетом предполагаемого применения
Осмотрите обе стороны при освещении, позволяющем увидеть изменения текстуры и отражения света. В зависимости от заданной отделки и условий эксплуатации к значимым дефектам могут относиться царапины, вмятины, раковины, закаты, расслоения, окалина, изменение цвета и внедренные загрязнения. Отметьте расположение, размер и внешний вид каждого подозрительного участка, чтобы оценить его по применимым критериям приемки.
Не всякий видимый след является браковочным дефектом. Поверхностный след от обращения с материалом на некритичной стороне может быть допустим по условиям заказа, тогда как похожий след на уплотнительной поверхности или листе, предназначенном для интенсивной формовки, может потребовать более тщательной проверки. И наоборот, блестящий и однородный внешний вид не доказывает отсутствия опасных несплошностей.
Если задана шероховатость поверхности, измеряйте ее по требуемому параметру и методу. Одного визуального сравнения недостаточно, чтобы подтвердить соответствие числовому пределу шероховатости. Важно и направление измерения: текстура прокатки и царапины могут влиять как на результат измерений, так и на готовую деталь, поэтому соблюдайте указанную ориентацию измерений и требования к оформлению результатов.
Защитная пленка, масло и упаковка могут скрывать повреждения. Для осмотра при необходимости удалите или отогните защитное покрытие, не допуская появления новых царапин и загрязнений, а затем восстановите надлежащую защиту при хранении. Подозрительные трещины, глубокие раковины или признаки расслоения могут потребовать дополнительного контроля по согласованной процедуре. Любой ремонт или зачистка должны быть разрешены и контролироваться; если материал удалялся, после этого необходимо проверить толщину.
Прослеживаемость должна сохраняться для каждого физического листа
Прослеживаемость связывает материал с его идентификацией и подтверждающей документацией. При приемке сопоставьте маркировку листа или упаковки с заказом на закупку, упаковочными документами и сертификатом испытаний материала. Проверьте марку или обозначение UNS, номер плавки, форму продукции, размеры, состояние поставки и указанные результаты испытаний. Сертификат следует оценивать на соответствие фактическим требованиям заказа; само наличие сертификата соответствия не подтверждает.
Проверьте, что указанные результаты химического анализа и механических испытаний соответствуют заданным требованиям, а необходимые испытания и проверки документально оформлены. Тип сертификата, орган контроля и подтверждающие документы должны соответствовать условиям договора. Например, не следует считать, что сертификат ISO на систему менеджмента заменяет результаты испытаний конкретной продукции.
Прослеживаемость наиболее уязвима после вскрытия упаковки и резки листов. До удаления первоначальной маркировки перенесите идентификационные данные на отдельные листы и остатки, используя метод, допустимый для данного материала и применения. Ведите запись, связывающую каждый новый идентификатор с исходным номером плавки и соответствующими документами контроля. Неидентифицированные детали следует хранить отдельно до выяснения их статуса в соответствии с применимой процедурой.
Положительная идентификация материала может помочь выявить ошибку в марке сплава, однако важно учитывать ее возможности. Прибор может определять отдельные легирующие элементы, не проверяя все предельные значения состава, состояние термообработки или механические свойства. Поэтому совпадающие показания подтверждают идентификацию, но не заменяют обязательный сертификат и не доказывают, что лист относится к конкретной плавке.
Разделяйте требования к листам и трубам
Родственные изделия из сплавов могут иметь одинаковое обозначение марки, но подпадать под разные требования к форме продукции. Например, трубы из сплава Monel выпускаются из Monel 400 и Monel K-500 для применения, в том числе, в морском и химическом оборудовании. Размеры труб и требования к их контролю нельзя подменять требованиями, установленными для листов; также эти две марки не следует считать взаимозаменяемыми только потому, что обе относятся к сплавам Monel.
Разрешение на выпуск, удержание или браковка
Передавайте материал в производство только после завершения необходимых проверок размеров, поверхности и документации и урегулирования всех несоответствий. Фиксируйте идентификаторы проверенного материала, результаты, применимые критерии приемки и принятое решение, чтобы основания для него оставались понятными и после поступления листа в производство.
Если требование не выполнено или идентификация вызывает сомнения, отделите затронутый материал и нанесите соответствующую маркировку, чтобы предотвратить его непреднамеренное использование. В зависимости от проблемы и условий договора решение может предусматривать дополнительный контроль, исправление поставщиком, согласованное отступление от требований или браковку. Согласованное отступление должно указывать затронутый материал и конкретное отклонение; оно не должно незаметно менять критерии приемки для остальной части заказа.
