


Новости
- ▶ Как размер заготовки из сплавного прутка влияет на выход материала при механической обработке
- ▶ Какой стандарт ультразвукового контроля применяется к ответственному прутку из сплава
- ▶ Почему пруток из сплава может трескаться при горячей ковке
- ▶ Что проверить перед покупкой прутка из сплава для оборудования, работающего под давлением
- ▶ Как зеренная структура прутка из сплава влияет на усталостную прочность
Сообщение
Как размер заготовки из сплавного прутка влияет на выход материала при механической обработке
Предложение по механической обработке может выглядеть конкурентоспособным, пока не будет проверен баланс материала. Деталь может быть небольшой, однако чрезмерно крупный исходный пруток может оставить большое кольцо стружки, увеличить время резания и повысить объём дорогостоящего сплава, который не попадёт в готовый компонент. Обратный выбор также может создать проблемы: пруток, выбранный слишком близко к габаритам готовой детали, может не обеспечить достаточный припуск на механическую обработку для удаления окалины, обезуглероженного поверхностного слоя, овальности или повреждений при погрузочно-разгрузочных работах.
Практический ответ заключается в том, что размерпрутка из сплава влияет на выход годного через три взаимосвязанных фактора: соотношение объёма готовой детали к объёму исходной заготовки, припуск на материал, требуемый технологическим процессом, и потери, возникающие из-за торцов прутка, ширины реза и остаточных длин. Наилучший размер — это не просто наименьший доступный диаметр. Это наименьший квалифицированный диаметр и длина, которые всё ещё обеспечивают надёжную обработку, закрепление, контроль и прослеживаемость материала.
Где теряется выход материала ещё до начала механической обработки
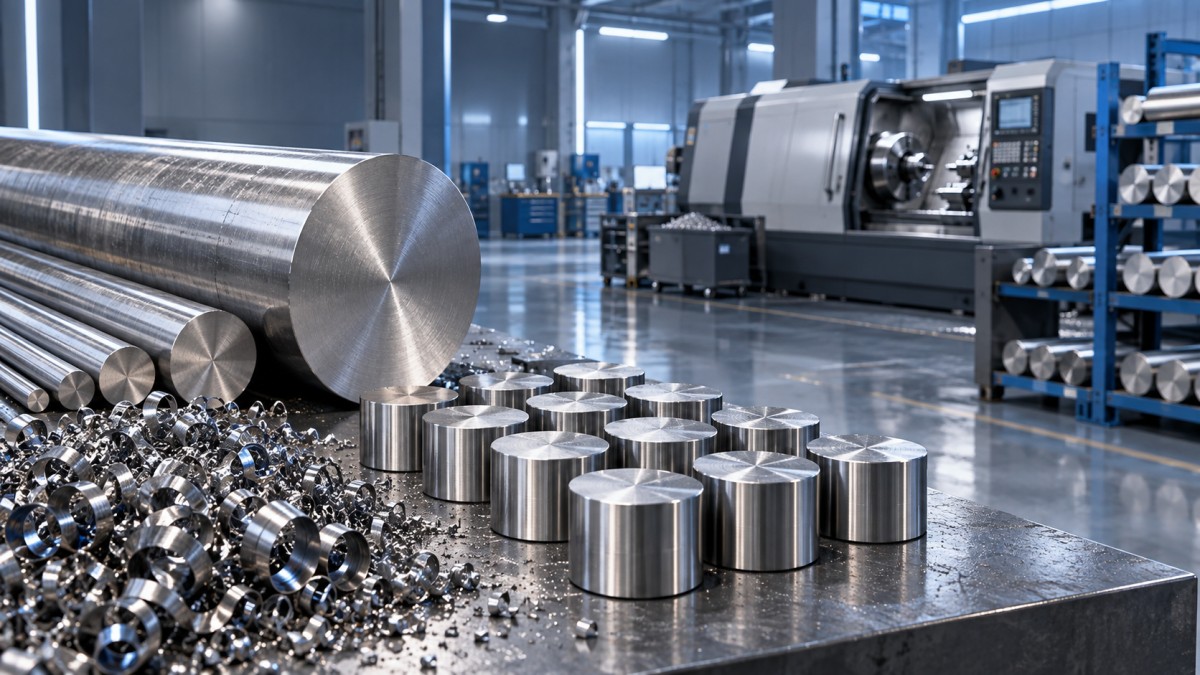
Выход материала часто рассматривают как процент закупленного материала, превращающегося в готовую деталь. При токарной обработке основные потери обычно определяются разницей между диаметром заготовки и наибольшим готовым наружным диаметром. Поскольку объём круглого прутка возрастает пропорционально квадрату диаметра, даже небольшое увеличение исходного диаметра может привести к непропорциональному росту объёма удаляемого материала.
Например, цилиндрический компонент с относительно небольшим готовым наружным диаметром может обрабатываться из значительно более крупного стандартного прутка, поскольку именно такой материал имеется в наличии. Избыточный материал не только превращается в стружку. Он также требует дополнительных черновых проходов, расходует режущие пластины, увеличивает машинное время и может повысить риск деформации материалов, склонных к наклёпу или сохраняющих остаточные напряжения. Сплавы на основе никеля, кобальта, титана и коррозионно-стойкие сплавы делают этот эффект более значимым с коммерческой точки зрения, поскольку и стоимость их сырья, и сложность обработки выше, чем у обычной углеродистой стали.
Длина не менее важна, но её легче упустить из виду. Длинный пруток может иметь более низкую цену за единицу, однако неудачное планирование резки может привести к образованию коротких остатков, которые невозможно использовать для другого заказа. Каждый рез также расходует материал на ширину пропила, а при торцевании материал удаляется с обоих концов каждой заготовки. При ограниченных объёмах заказа эти фиксированные потери могут составлять значительную долю закупленной длины.
Выбор диаметра: баланс между припуском и объёмом стружки
Оценку следует начинать с максимального обрабатываемого диаметра детали, а не только с её номинального диаметра. Определите все фланцы, буртики, прерывистые элементы или условия биения, которые задают фактический исходный габарит. Затем определите припуск, необходимый для удаления поставляемой поверхности и формирования стабильного базового диаметра.
Припуск зависит от состояния поставки прутка. Горячедеформированный материал может требовать большей очистки, чем холоднодеформированный или прецизионно шлифованный материал. Допуск по диаметру, прямолинейность, состояние поверхности и предполагаемый маршрут обработки влияют на результат. Деталь, которая будет подвергаться черновому и чистовому точению, допускает иное исходное состояние, чем деталь, которой перед нарезанием резьбы или фрезерованием требуется только лёгкая чистовая обработка.
Полезный коммерческий подход — сравнивать предполагаемые диаметры по чистой полезной массе на готовую деталь, а не только по цене за килограмм. Расчёт должен включать ожидаемый припуск на обработку, фактический диапазон допуска прутка и конечную геометрию. Следует также различать возвратный лом и невозвратные потери. Стружка может иметь определённую стоимость при переработке, однако эта стоимость редко эквивалентна сертифицированному прутковому материалу с прослеживаемостью.
Планирование длины может изменить стоимость предложения сильнее, чем ожидается
Предприятие может получать пруток стандартной заводской длины, а затем нарезать его на заготовки. Поэтому оптимальная закупаемая длина связана с длиной заготовки, шириной пропила, припуском на торцевание, припуском для зажима и количеством деталей, которое можно получить из каждого прутка. Разница всего в одну деталь на пруток может существенно изменить коэффициент использования материала, особенно если заказ предполагает дорогостоящие сплавы или относительно короткие компоненты.
Перед утверждением плана использования материала составьте схему раскроя вместо применения простого соотношения закупаемой длины к длине детали. Учитывайте:
- длину заготовки, включая припуск на торцевание и необходимую длину захвата патрона или цанги;
- ширину пропила при каждом разделительном резе;
- непригодные обрезки в начале и в конце прутка;
- длину, теряемую при удалении маркировки, поверхностных дефектов или повреждений торцов;
- минимальную длину остатка, которую предприятие может реально использовать повторно.
Более длинные прутки обычно сокращают долю потерь на торцах, но могут создавать проблемы при обращении с материалом и с прямолинейностью. Они также могут быть непрактичны для станков с ограниченной подающей способностью. Короткие нарезанные заготовки уменьшают сложность обращения и могут подходить для обрабатывающих центров, однако увеличение количества распилов и индивидуальных наладок может нивелировать часть преимущества по материалу. Правильный выбор зависит от производственного маршрута, а не только от заказа на закупку материала.
Допуски — это фактор выхода годного, а не только требование к качеству
Номинальный диаметр не отражает всей картины. Широкий положительный допуск может вынудить станочника удалить больше материала, чем предполагает номинальный расчёт. И наоборот, пруток, фактический размер которого приближается к нижней границе допуска, может оставить недостаточный припуск на очистку элементов, которые должны быть концентричны исходной поверхности заготовки. Прямолинейность и круглость важны по той же причине: слегка изогнутый или некруглый пруток может потребовать дополнительного удаления материала до создания стабильной базы для обработки.
При оценке предложения поставщика запрашивайте фактическое состояние поставки и допуск по размерам наряду с номинальным размером. Более дешёвый пруток с широкими допусками может привести к менее выгодной полной себестоимости, чем более контролируемый размер, снижающий потребность в черновой обработке. Это особенно актуально для деталей с тонкими стенками, малыми чистовыми припусками или жёсткими требованиями к концентричности.
Не путайте заготовку, близкую к конечным размерам, с гарантированно меньшей стоимостью
Размеры прутка, близкие к готовым размерам, могут повысить выход годного, но только если такой размер стабильно доступен и процесс может использовать его без создания новых рисков. Нестандартный диаметр может потребовать более длительного срока поставки, большего минимального объёма закупки или отдельной производственной партии. Если спрос на детали нерегулярный, оставшееся количество может стать неликвидным запасом. Оценщик должен одновременно сравнивать общий объём пригодного материала, риск избыточных запасов, риск срока поставки и экономию на механической обработке.
Свойства материала влияют на ценность каждого дополнительного миллиметра
Не все сплавы одинаково реагируют на избыточный припуск. Материалы с высокой склонностью к наклёпу могут требовать продуманной стратегии черновой обработки и стабильного контакта резания. Избыточный материал означает больше возможностей для образования наклёпанных поверхностей, отклонения инструмента, накопления тепла и прерывистого резания вокруг сложных элементов. Титан и некоторые никелевые сплавы также могут требовать тщательного контроля параметров резания во избежание повреждения поверхности или быстрого износа инструмента.
По этой причине диаметр, который выглядит приемлемым при простом расчёте массы, всё же может быть непривлекательным в производственном цехе. Сметчики должны запрашивать мнение специалистов по механической обработке, когда деталь имеет глубокие полости, тонкие сечения, длинные неподдерживаемые участки или жёсткие требования к целостности поверхности. Цель состоит не в максимальном теоретическом выходе материала, а в предсказуемом выходе годного при достижимом времени цикла.
Форма заготовки также должна соответствовать геометрии. Круглый пруток подходит для точёных компонентов, валов, фитингов и деталей вращения. Однако компонент, начинающийся как тонкий плоский прецизионный элемент, может приводить к значительным потерям материала при изготовлении из круглой заготовки. В такой ситуации лист или полоса могут быть более рациональной исходной формой. Для применений, связанных с формованными электронными компонентами, датчиками, трансформаторами или стабильными плоскими сечениями, доступныленты из прецизионной легированной стали толщиной от 0.1 mm до 3 mm, которые могут сократить ненужное удаление материала, если конструкция действительно подходит для обработки полосы.
Практическая последовательность проверки перед отпуском материала
Начните с утверждённого чертежа и определите наибольший габарит исходной заготовки, включая все готовые диаметры, базы обработки и потребности в закреплении. Затем определите минимальный припуск на очистку исходя из состояния поставки, а не по привычке. Если доступность позволяет, рассмотрите как минимум два подходящих диаметра прутка, затем рассчитайте ожидаемую массу заготовки и удаляемый объём для каждого варианта.
После выбора диаметра создайте схему резки с использованием фактической поставляемой длины прутка. Учитывайте ширину пропила, обрезку, торцевание и пригодные для повторного использования остатки. Остаток следует засчитывать только тогда, когда его размеры, идентификация плавки, состояние и вероятный будущий спрос делают повторное использование реалистичным. Учёт каждого оставшегося куска как пригодного к использованию может сделать план материала лучше, чем он окажется в производстве.
Наконец, добавьте к сравнению влияние на механическую обработку. Немного больший размер может быть оправдан, если он обеспечивает надёжное закрепление или позволяет контролировать деформацию. Пруток меньшего размера с более жёстким допуском может оправдать более высокую цену закупки, если он исключает черновой проход или снижает расход инструмента. Фиксация этих допущений в предложении делает последующий анализ отклонений более содержательным и предотвращает оценку выхода материала исключительно по закупочной цене прутка.
Следовательно, наиболее надёжное решение о закупке основывается на габаритах готовой детали, состоянии заготовки, схеме резки и маршруте механической обработки как на едином наборе переменных. Такой выбор размера прутка позволяет избежать двух дорогостоящих крайностей: закупки крупного стандартного материала только потому, что он привычен, или стремления к наименьшему возможному диаметру без достаточного припуска для стабильной обработки детали.
