


Новости
- ▶ Как химический состав присадочного прутка влияет на эффективность ремонтной сварки
- ▶ Может ли легированная проволока сохранять упругость после длительного воздействия высоких температур
- ▶ Как оценить требования к качеству поверхности при заказе проволоки из сплава
- ▶ Что вызывает растрескивание легированной проволоки при многократном изгибе
- ▶ Как допуск по диаметру легированной проволоки влияет на точность автоматизированной формовки
Сообщение
Как химический состав присадочного прутка влияет на эффективность ремонтной сварки
Как химический состав присадочного прутка влияет на характеристики ремонтной сварки
Качество ремонтной сварки редко оценивают только по тому, выглядит ли наплавленный металл надежным после охлаждения. В оборудовании из коррозионно-стойких и жаропрочных сплавов ремонтный шов должен выдерживать те же давление, термические циклы, химическое воздействие технологической среды и механические нагрузки, что и исходный компонент. Именно поэтому химическому составу присадочного прутка следует уделять пристальное внимание уже на этапе планирования ремонта.
Для специалистов по качеству и безопасности ключевой вопрос заключается не только в том, имеет ли присадочный металл торговое наименование, схожее с основным сплавом. Практический вопрос состоит в том, сможет ли его конечный химический состав после разбавления основным материалом противостоять растрескиванию, сохранять коррозионную защиту и оставаться металлургически стабильным в предполагаемых условиях эксплуатации. Пруток, который выглядит подходящим в перечне материалов, все же может создать уязвимую ремонтную зону, если состав, тепловложение и технология сварки не рассматриваются комплексно.
Ремонтный сварной шов представляет собой новую металлургическую систему
При ремонтной сварке наплавленный присадочный металл не остается химически изолированным. Расплавленный основной металл смешивается со сварочной ванной, а степень разбавления изменяется между корневыми проходами, слоями наплавки и границей сплавления. Это особенно важно при ремонте отливок, соединений разнородных металлов, состарившегося оборудования или компонентов, химический состав которых находится близко к пределам, установленным спецификацией на материал.
Поэтому присадочный пруток выбирают с учетом эффекта разбавления. При некоторых ремонтах никелевых сплавов может рассматриваться присадочный материал с более высоким содержанием никеля, хрома или молибдена, чем в номинальном основном материале, чтобы сохранить требуемую коррозионную стойкость после смешивания. Такое решение нельзя принимать только на основе общей таблицы совместимости. Рабочая среда, процесс сварки, геометрия соединения и количество слоев влияют на конечный химический состав ремонтного шва.
Зона термического влияния, или ЗТВ, добавляет еще одну переменную. Этот узкий участок не расплавляется, но подвергается термическому циклу, способному изменить характер выделения фаз, остаточные напряжения, состояние границ зерен или склонность к локальной коррозии. Химически подходящий присадочный материал не может компенсировать недостаточный контроль предварительного подогрева, межслойной температуры, очистки или тепловложения.
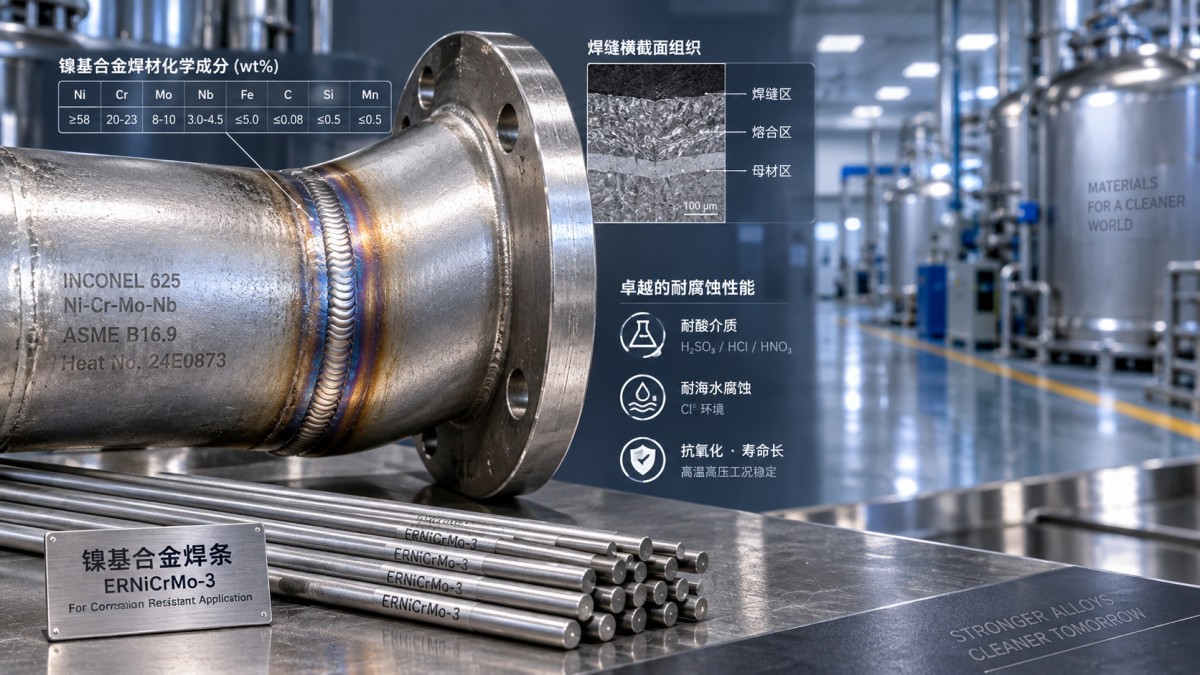
Что изменяют основные легирующие элементы
Никель часто является основой присадочных металлов, применяемых для ответственного ремонта. Он способствует пластичности и вязкости, а также может снижать склонность к образованию некоторых хрупких продуктов превращения, которые могут возникать в сильно закрепленных сварных швах. В системах с высоким содержанием никеля он также обеспечивает стабильную матрицу для хрома, молибдена и других легирующих добавок. Это не означает, что более высокое содержание никеля автоматически безопаснее: баланс с основным металлом и условиями эксплуатации по-прежнему важен.
Хром тесно связан с устойчивостью к окислению и защитой в окислительных средах, поскольку способствует образованию защитной поверхностной пленки. Если ремонтный шов подвергается воздействию горячих газов, окислительных кислот или влажных технологических потоков, недостаточное содержание хрома в разбавленном металле шва может сделать ремонт менее долговечным, чем окружающий компонент. Хром также необходимо оценивать с учетом термического воздействия. В некоторых системах сплавов при плохом контроле состава и температурной истории могут образовываться нежелательные фазы.
Молибден часто важен там, где существуют риски воздействия восстановительных кислот, хлоридов или локальной коррозии. В соответствующих семействах сплавов он может повышать стойкость к питтинговой и щелевой коррозии. Однако металл шва с высоким содержанием молибдена может быть более чувствителен к ликвации при затвердевании, особенно при чрезмерном тепловложении или неравномерной укладке валиков. Проблема не в том, что молибден является нежелательным, а в том, что его преимущества зависят от сохранения надежного и однородного по составу наплавленного металла.
Углерод, кремний, марганец, азот, ниобий, титан и железо также требуют внимания. Контроль углерода может быть важен в случаях, когда существует риск сенсибилизации или выделения карбидов. Поступление железа из основного материала может изменить коррозионные свойства никелевых сплавов. Стабилизирующие элементы могут быть полезны в некоторых системах, но не являются взаимозаменяемыми между классификациями присадочных материалов. Специалисты по качеству должны рассматривать сертифицированный химический анализ фактической партии расходного материала как контролируемый документ, а не как второстепенную деталь закупки.
Риск растрескивания обычно связан с химическим составом и технологией
Причиной отказов после ремонта часто называют «некачественную сварку», однако основной механизм может заключаться в несоответствии между химическим составом присадочного материала и условиями ремонта. Кристаллизационные трещины могут возникать, когда металл шва имеет неблагоприятный интервал затвердевания, повышенное содержание примесей, высокую жесткость закрепления или неподходящий профиль валика. Растрескивание, связанное с водородом, чаще характерно для восприимчивых сталей, однако контроль влажности и чистота поверхности остаются важными при ремонте любых сплавов, поскольку загрязнение может ухудшить целостность сварного соединения и коррозионные характеристики.
Горячему растрескиванию следует уделять особое внимание в никелевых сплавах. Сера, фосфор, свинец, цинк, масла, остатки краски и другие загрязнения могут иметь значительно более серьезные последствия, чем кажется при визуальном контроле. Ремонтируемый участок следует удалить до качественного металла, очистить материалами, не вносящими вредных остатков, и осмотреть перед сваркой. Если компонент подвергался загрязнению технологической средой, подготовка поверхности может потребовать большего, чем обычная шлифовка.
Спецификация технологии сварки должна определять утвержденное обозначение присадочного материала, процесс, защитный или подкладочный газ при необходимости, диапазон тока, межслойный предел температуры, этапы очистки и требуемую термическую обработку. Если ремонт критичен для безопасности, приемку должны определять протокол квалификации технологии и применимый строительный кодекс или спецификация владельца, а не предположения, основанные на предыдущем ремонте, который лишь прошел визуальный контроль.
Коррозионную стойкость необходимо оценивать после разбавления
Ремонтная наплавка может по документам выглядеть близкой по составу к основному сплаву, но при этом показывать недостаточные характеристики в реальной технологической среде. Это часто происходит при ремонтах вблизи переходов патрубков, щелей, краев наплавки или участков с отложениями и застойной жидкостью. Локальное разрушение обычно начинается в наиболее слабом микроструктурном или химическом участке, а не при среднем составе, указанном в сертификате материала.
Для оборудования, работающего с кислотными средами, потоками, содержащими хлориды, или технологическими жидкостями при повышенной температуре, проверка должна включать марку основного сплава, химический состав присадочного металла, ожидаемую степень разбавления и любую послесварочную обработку поверхности. Травление, пассивация, механическая обработка или контролируемая механическая отделка могут быть актуальны в зависимости от сплава и требований к эксплуатации. Эти этапы должны определяться спецификацией проекта, а не добавляться произвольно впоследствии.
Тот же принцип применяется к ремонтам с использованием материалов Hastelloy C-276, C-22 или B-2. Ленточные изделия, такие какполосы из сплава Hastelloy, могут использоваться в изготовленных коррозионно-стойких узлах; доступная толщина составляет от 0.1 mm до 5 mm. При сварке или ремонте таких материалов выбор присадочного металла должен учитывать конкретное семейство сплавов и условия воздействия, а не рассматривать все высоконикелевые материалы как эквивалентные.
Практическая проверка перед выпуском отремонтированного изделия
Перед утверждением ремонта специалисты по качеству и безопасности могут снизить неопределенность, проверив несколько взаимосвязанных документов: положительную идентификацию материала или надежную идентификацию основного материала; сертификат присадочного металла и прослеживаемость партии; квалифицированную технологию сварки; размеры выемки под ремонт; записи о межслойной температуре, если они требуются; а также указанный метод неразрушающего контроля. Для коррозионно-критичных условий эксплуатации также может быть целесообразно подтвердить, требуются ли в соответствии с применимой спецификацией коррозионные испытания, измерение феррита, испытания твердости или металлографическое исследование.
Одно лишь визуальное подтверждение не позволяет проверить химический состав сплава, контроль разбавления или состояние ЗТВ. Напротив, запрос всех возможных испытаний без связи с механизмом отказа увеличивает затраты, не обязательно повышая безопасность. Наиболее полезный план контроля привязан к фактическому риску: удержанию давления, зарождению трещин, потере припуска на коррозию, высокотемпературному окислению или усталости при циклической нагрузке.
Shandong Titanium Nickel Special Steel Co., Ltd. работает с никелевыми и железными специальными сплавами, включая коррозионно-стойкие марки, жаростойкие сплавы, прецизионные материалы, Monel, INCONEL, INCOLOY, титан, цирконий, медно-никелевые и другие семейства сплавов. Для планирования ремонта полезной отправной точкой является техническая оценка основного материала, рабочей среды, сертификата присадочного металла и применимого стандарта изготовления. Эта информация обеспечивает более надежную основу для выбора присадочного прутка, чем одно лишь сопоставление названий марок.
Химический состав присадочного материала для ремонта не является второстепенной характеристикой расходного материала. Он определяет, каким станет отремонтированный участок после сварки. Когда этот состав оценивается вместе с разбавлением, термическим контролем, риском загрязнения и применимыми критериями приемки, решения по ремонту становятся более обоснованными, а вероятность возврата компонента в эксплуатацию со скрытым слабым местом существенно снижается.
