


Новости
- ▶ Как допуск по диаметру легированной проволоки влияет на точность автоматизированной формовки
- ▶ Когда проволока из сплава является оптимальным выбором для высокотемпературных нагревательных элементов
- ▶ Как предотвратить повреждение рулонов при доставке от поставщика Monel 400
- ▶ Как сравнить расходы на доставку у поставщика рулона Monel 400
- ▶ Как качество кромки рулона влияет на штамповку Monel 400
Сообщение
Как допуск по диаметру легированной проволоки влияет на точность автоматизированной формовки
Автоматическая формовка реагирует не на номинальный диаметр проволоки, а на фактический диаметр, поступающий в данный момент в подающие ролики, направляющие, штампы и гибочные инструменты. Когда диаметр легированной проволоки выходит за пределы допуска, заложенного при настройке, станок может продолжать работать, однако длина подачи, угол гиба, пружинение и нагрузка на инструмент могут изменяться. Именно так, казалось бы, незначительное отклонение размеров становится проблемой повторяемости, качества, а в некоторых случаях и безопасности.
Практический вопрос заключается не в том, существует ли допуск на диаметр. Он есть в каждой спецификации на проволоку. Вопрос в том, совместимо ли допустимое отклонение с процессом формовки, состоянием сплава и функциональным допуском готовой детали. Допуск, приемлемый для простого открытого гиба, может быть неприемлемым для туго навитой пружины, формованной стопорной клипсы или высокоциклового компонента.
Почему изменения диаметра влияют на формовочную линию
Диаметр проволоки влияет как на количество материала, перемещаемого через станок, так и на усилие, необходимое для его деформации. Сечение с немного увеличенным размером имеет большую площадь поперечного сечения, поэтому сильнее сопротивляется гибке. Сечение с немного уменьшенным размером гнется легче и может иначе проходить через подающее оборудование. В автоматизированном оборудовании эти эффекты усиливаются, поскольку настройка остается фиксированной, а материал меняется.
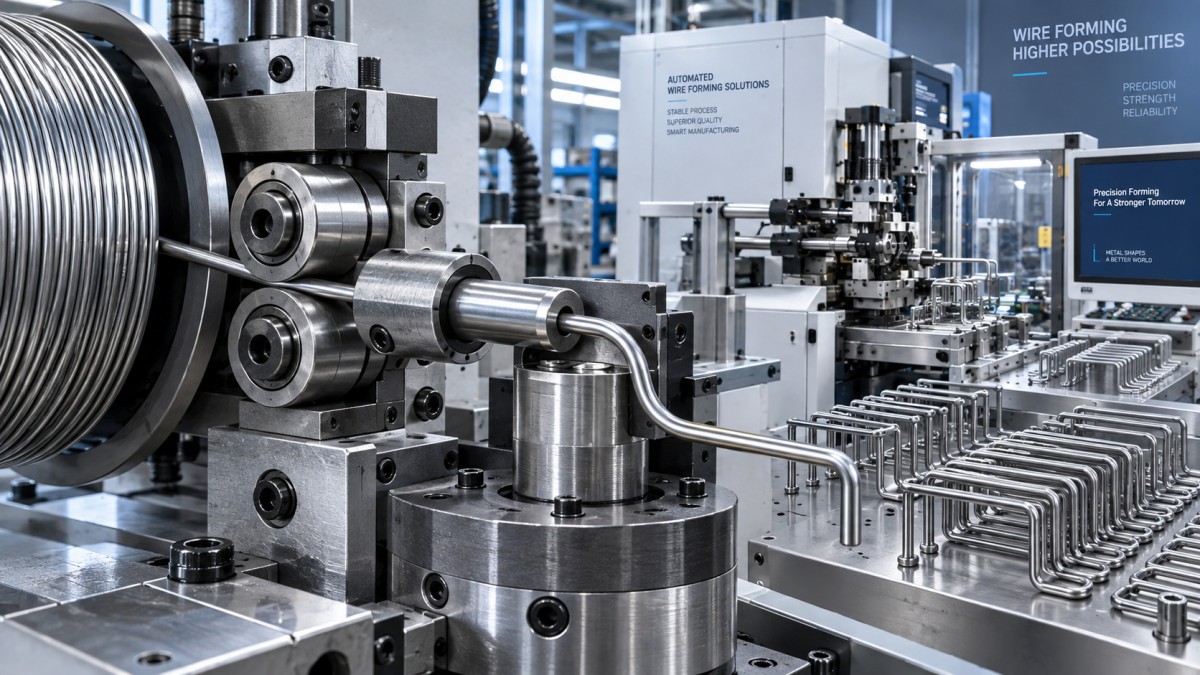
Подающие ролики часто являются отправной точкой. Их давление выбирается так, чтобы захватывать проволоку без образования следов или сплющивания. Если поступающая проволока больше ожидаемого размера, давление роликов возрастает и может привести к повреждению поверхности, чрезмерному сопротивлению протяжке или деформации. Если она меньше, ролики могут проскальзывать. Тогда датчик подачи может регистрировать перемещение роликов, а не фактическое перемещение материала, что приводит к неправильной длине реза или смещенным гибам.
Диаметр также влияет на взаимодействие проволоки с инструментом. Направляющие и правильные устройства имеют ограниченный зазор. Отклонение может изменить центровку входа проволоки в штамп, особенно если станок использует несколько точек направления перед крутым гибом. Несоосный вход повышает вероятность несимметричных гибов, царапин, локальных задиров и нестабильных углов.
Угол гиба — лишь часть проблемы точности
Возникает соблазн рассматривать допуск диаметра как вопрос контроля размеров, а пружинение — как вопрос свойств материала. В производстве они взаимосвязаны. Увеличение диаметра обычно повышает жесткость при гибке; при той же программе станка и положении инструмента готовый угол может стать более открытым или может измениться радиус гиба. При меньшем диаметре деталь может перегибаться или иметь более малый радиус.
Для высокопрочных сплавов на основе никеля, кобальта или железа это взаимодействие может быть более выраженным, поскольку усилия формовки уже высоки, а пружинение может быть значительным. Состояние термообработки, характеристики растяжения и стабильность от партии к партии также важны, но стабильный диаметр предотвращает усугубление влияния этих переменных изменением размера сечения.
Средний диаметр может скрывать дефект
Бухта может соответствовать среднему значению диаметра и при этом плохо работать в автоматическом формовочном оборудовании. Значение имеет диапазон по рабочей длине, а не только несколько измерений на конце бухты. Локальные изменения диаметра могут вызвать периодический сбой подачи или серию отказов по углу после изготовления множества приемлемых деталей. Такие отказы часто ошибочно связывают с изношенным инструментом, недостаточной смазкой или проблемой программы станка.
Круглости следует уделять такое же внимание. Проволока, соответствующая пределам диаметра в одном направлении, но слегка овальная, может непоследовательно контактировать с роликами, направляющими и штампами при вращении в станке. Результатом могут стать нестабильный захват и реакция на гибку, даже если одно измерение штангенциркулем выглядит приемлемым. Для ответственных формованных компонентов в планах контроля следует определить порядок отбора проб диаметра по длине бухты и оценки круглости, а не полагаться только на номинальный размер.
Устанавливайте допуск на проволоку исходя из возможностей процесса
Не существует универсального «прецизионного» допуска, подходящего для любой автоматизированной операции формовки. Соответствующий предел должен определяться наиболее чувствительным этапом процесса: точностью подачи, наименьшим зазором инструмента, самым жестким требованием к углу гиба или окончательной функциональной посадкой.
- Начните с требований к готовой детали. Определите, какие размеры влияют на сборку, предварительный натяг, удерживающее усилие или зазор. Косметический гиб обычно допускает большее отклонение, чем компонент, управляющий функцией, связанной с безопасностью.
- Оцените чувствительность станка. Проверьте конструкцию подающих роликов, схему расположения датчика, зазор направляющих, радиус гиба и наличие компенсации в программе. Станки с замкнутым контуром контроля могут уменьшить некоторые эффекты, но не устраняют вариации материала.
- Разделяйте контроль размеров и контроль материала. Диаметр, овальность, состояние поверхности, состояние металла и естественная кривизна или спиральность бухты должны оцениваться совместно. Строгий контроль диаметра сам по себе не исправит проволоку, поступающую в станок с чрезмерной остаточной кривизной.
- Проводите валидацию на производственной скорости. Кратковременное пробное испытание при настройке может не выявить вариации от бухты к бухте, накопление тепла или постепенную нагрузку на инструмент. Квалификация должна включать непрерывную формовку и проверку деталей из разных участков бухты.
Распространенная ошибка при закупке — задавать максимально узкий допуск на диаметр без учета остального маршрута переработки. Это может увеличить стоимость, не устранив фактический источник отклонений. Напротив, принятие широкого коммерческого допуска из-за соответствия номинальному диаметру часто переносит затраты на время настройки, сортировку, доработку и незапланированные простои.
Износ инструмента и риски для безопасности
Нестабильный размер проволоки изменяет контактное давление в канавках роликов, правильных роликах и формовочных штампах. Со временем это может ускорить неравномерный износ и снизить стабильность процесса. Операторы могут компенсировать это, повышая давление роликов или многократно корректируя настройки гибки. Такие регулировки способны скрыть проблему материала, одновременно повышая риск обрыва проволоки, появления острых обрезков, неожиданных остановок станка или повреждений при ручном вмешательстве.
В целях управления безопасностью повторяющиеся сигналы тревоги подачи или периодический выброс деталей следует рассматривать как сигнал нестабильности процесса, а не просто как неудобство для оператора. Процедуры блокировки и доступа остаются необходимыми при устранении заклинивания, однако предотвращение начинается выше по цепочке: перед возобновлением производства необходимо подтвердить идентификацию материала, направление проволоки, обращение с бухтой и стабильность размеров.
Согласуйте спецификацию со сплавом и областью применения
Выбор сплава и контроль размеров следует указывать совместно. Коррозионностойкие и жаростойкие марки, применяемые в химической переработке, энергетике, аэрокосмической отрасли или высокопрочных пружинах, могут требовать поведения при формовке, существенно отличающегося от стандартной проволоки из углеродистой стали. В закупочной спецификации следует указать требуемую марку или химический состав сплава, состояние поставки, номинальный диаметр и допуск, применимый метод контроля, критерии приемки поверхности, состояние бухты и документацию, необходимую для прослеживаемости.
Если проект также требует прутков для соответствующих валов, крепежных изделий, штоков клапанов или механически обработанных деталей, форму материала не следует считать взаимозаменяемой с формовочной проволокой. Пруток из сплава на никелевой основе может быть актуален для таких сопутствующих высокопрочных компонентов, включая марки Inconel, Hastelloy и Monel, однако диапазоны диаметров прутка и маршруты обработки не определяют допуск, необходимый для автоматической формовки проволоки.
Shandong Titanium Nickel Special Steel Co., Ltd. поставляет широкий ассортимент материалов из специальных сплавов на основе никеля и железа, коррозионностойких, высокотемпературных, прецизионных, титановых, циркониевых и других сплавов. Для применения формованной проволоки полезное техническое обсуждение начинается с требований к станку и готовой детали, а затем приводит к контролируемой спецификации проволоки, а не к выбору материала только по номинальному названию сплава.
Что проверять при появлении дефектов
Когда углы гиба изменяются или возникают сбои подачи, сравните фактические измерения проволоки из проблемной бухты с показателями известной стабильной бухты. Выполните измерения в нескольких местах и направлениях, затем оцените овальность, повреждения поверхности, остатки смазочного материала и остаточную кривизну. Далее проверьте канавки роликов, выравнивание направляющих, износ штампов и работу датчика. Такая последовательность предотвращает распространенную ошибку: изменение программы формовки до определения того, является ли материал, поступающий к инструменту, стабильным по размерам.
Надежная автоматизированная формовка зависит от стабильной системы, а не от одного результата контроля. Когда допуск проволоки соответствует оборудованию и подтвержден по всей бухте, поведение подачи становится более предсказуемым, инструмент служит дольше, а корректирующие действия могут быть направлены на реальные изменения процесса, а не на постоянно повторяющуюся неопределенность размеров.
