

Новости
- ▶ Полоса из никелевого сплава для теплообменников: коррозионная стойкость и формуемость
- ▶ Как холодная прокатка и отжиг влияют на свойства полос из никелевого сплава
- ▶ Лента из никелевого сплава и лента из нержавеющей стали: ключевые различия
- ▶ Полосы из никелевых сплавов: марки для эксплуатации при высоких температурах
- ▶ Цены на никель и молибден: их влияние на стоимость Inconel 625
Сообщение
Полоса из никелевого сплава для теплообменников: коррозионная стойкость и формуемость
Полоса из никелевого сплава может стать подходящим выбором для компонентов теплообменника, контактирующих с агрессивными средами, однако одной лишь коррозионной стойкости недостаточно, чтобы подтвердить ее пригодность. Выбранная марка также должна выдерживать методы формовки, соединения и контроля, применяемые при изготовлении теплообменника. Материал, сохраняющий целостность в рабочей среде при испытаниях плоских образцов, все же может разрушиться в щели, зоне сварного шва или на сильно деформированном участке пластины.
Поэтому выбор начинается с рассмотрения полного комплекса условий эксплуатации и изготовления: обеих технологических сред, чистящих химикатов, максимальной температуры металла, давления, геометрии компонента и предполагаемого производственного процесса. Термин «полосы из стали на основе никеля» охватывает материалы с существенно различающимися составами и свойствами; его не следует рассматривать как единую спецификацию.
Подберите коррозионную стойкость с учетом фактических условий воздействия
Коррозия в теплообменниках представляет собой более сложную проблему, чем может показаться по простой таблице совместимости материалов и жидкостей. Полоса может контактировать с одной средой с каждой стороны, а отложения, прокладки и соединения создают локальные условия, отличающиеся от условий в основном потоке. Пуск, остановка и очистка могут создавать дополнительные среды, более агрессивные, чем при нормальной эксплуатации.
Хлоридам следует уделить особое внимание, поскольку они могут способствовать локальной коррозии и при определенных условиях — коррозионному растрескиванию под напряжением. Их воздействие зависит от концентрации, температуры, кислотности, доступности кислорода и типа сплава. Отложения могут концентрировать коррозионно-активные вещества или ограничивать обмен кислородом, делая зоны контакта пластин и участки с прокладками более уязвимыми, чем открытые поверхности.
При работе с кислотами важны как их тип, так и концентрация. Окислительные и восстановительные среды могут требовать сплавов разного химического состава, а загрязнения способны изменить коррозионное поведение. Для работы в жестких восстановительных средах часто рассматривают сплавы с высоким содержанием никеля и молибдена, тогда как сплавы никель-хром-молибденового типа обеспечивают иной баланс стойкости в смешанных средах. Ни одна из этих категорий не является универсальным решением: предлагаемую марку необходимо проверять с учетом фактического химического состава среды и диапазона температур.
На стороне охлаждения решающими факторами могут стать застой воды, отложения и химикаты для водоподготовки, даже если технологическая среда хорошо изучена. Оценка должна охватывать обе стороны стенки и вероятные нештатные условия, а не только номинальные параметры технологического процесса.
Формуемость определяется состоянием поставки, а не только названием сплава
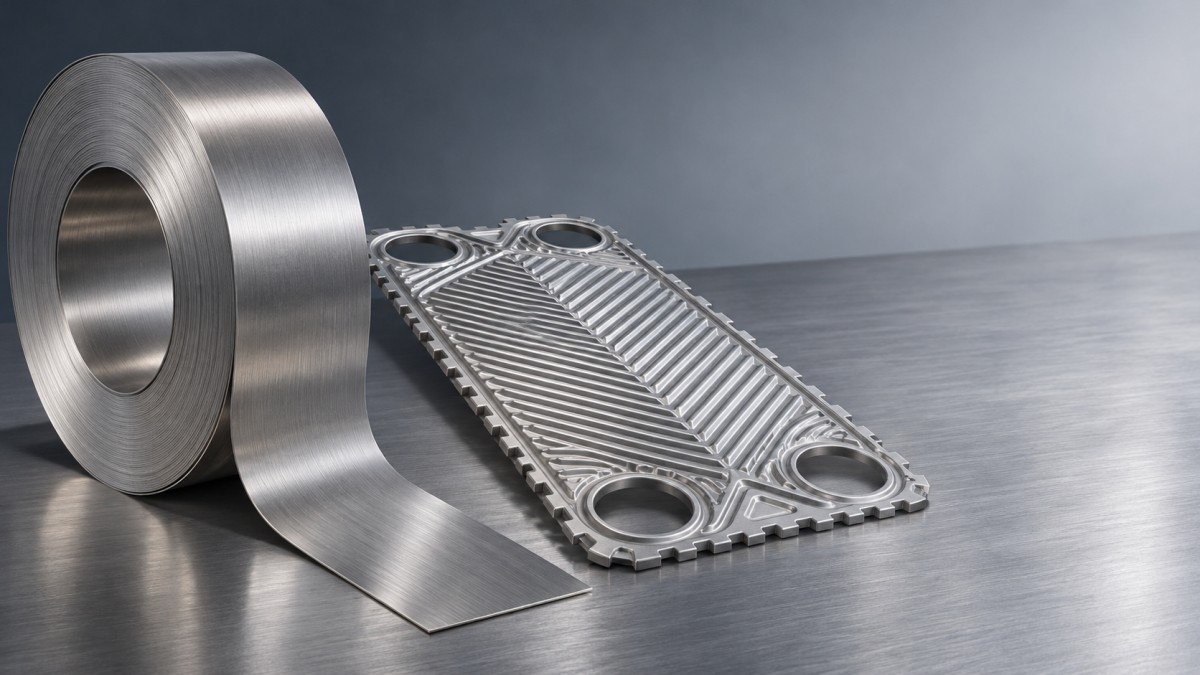
Полоса для пластинчатого теплообменника может подвергаться штамповке с формированием гофров, каналов и контактных участков, повышающих теплопередачу и обеспечивающих восприятие давления. Эти элементы создают локальные деформации, значительно превышающие среднюю деформацию пластины. Малые радиусы, глубокая вытяжка и сложные переходы повышают риск утонения, образования складок или растрескивания.
Один и тот же сплав может вести себя по-разному в зависимости от толщины, направления прокатки, предшествующей холодной деформации и состояния после термообработки. Более твердое состояние может обеспечивать большую прочность, но оставлять меньший запас для сложных операций формовки. Важны также структура зерна и качество поверхности: поверхностные дефекты или повреждения кромок при растяжении могут стать очагами разрушения.
Испытания формовки следует проводить на материале и оснастке, репрезентативных для серийного производства, особенно если геометрия новая или запас по допустимой деформации невелик. При контроле нужно уделять внимание наиболее деформированным участкам, включая локальное утонение и трещины, а не полагаться только на внешний вид готовой пластины. Если предусмотрен промежуточный отжиг, его влияние на стоимость, сроки, размеры и конечные свойства следует учитывать в плане производства.
Термины «лист» и «полоса» также могут вызывать путаницу при закупках. Лист из прецизионного сплава может быть предназначен для контролируемого расширения или обеспечения магнитных свойств, а не для работы в теплообменнике с учетом коррозионной стойкости. Высокая точность размеров сама по себе не подтверждает пригодность сплава, толщины или состояния поставки для изготовления формованных компонентов, работающих под давлением.
Рассматривайте коррозионную стойкость и технологичность как единый критерий выбора
Повышение коррозионной стойкости за счет выбора другой марки сплава может изменить усилие формовки, характер упрочнения при деформации и требования к соединению. И наоборот, материал, выбранный из-за хорошей формуемости, может не обладать достаточной стойкостью при заданной температуре или в концентрированном чистящем растворе. Предпочтителен наиболее простой материал и производственный процесс, которые убедительно отвечают обоим наборам требований, а не автоматически сплав с максимально высоким содержанием легирующих элементов.
Сварные пластинчатые узлы создают еще одну зону сопряжения. Сварка может изменить локальную микроструктуру и оставить цвета побежалости, загрязнения или геометрические особенности, влияющие на коррозионные свойства. Выбор присадочного материала, подготовку соединения, тепловложение и очистку после сварки следует оценивать применительно к конкретному сплаву и условиям эксплуатации. Если применяется пайка, припой и соединение также должны выдерживать воздействие соответствующих сред и температур; коррозионная стойкость полосы-основы не гарантирует стойкость всего узла.
При формовке могут возникать остаточные напряжения, особенно в зонах с малыми радиусами. Если среда создает обоснованный риск коррозионного растрескивания под напряжением, оценка должна учитывать состояние материала после формовки и соединения, а не только данные для отожженного плоского материала. Любая предлагаемая термообработка для снятия напряжений должна быть совместима с маркой сплава и конструкцией компонента; нельзя считать, что она улучшает свойства любого сплава.
Преобразуйте выбор материала в выполнимую проектную спецификацию
В запросе на материал следует указывать не только сплав, но и предполагаемый компонент и способ его изготовления. Необходимо разграничить нормальные и нештатные условия эксплуатации, указать обе рабочие среды и средства для очистки, а также максимальные расчетные температуру и давление. Если концентрации меняются в ходе эксплуатации, полезнее указать соответствующий диапазон, а не одно номинальное значение.
В документации на изготовление следует задать толщину полосы и допуски, ширину, требования к поверхности, состояние поставки и, при необходимости, направление формовки. Также следует указать предполагаемый способ соединения и любые ограничения по загрязнению поверхности. Для сложной геометрии репрезентативное испытание формовки или квалификационный образец может помочь устранить неопределенность до передачи материала в производство.
Документация на материал должна обеспечивать связь каждой поставленной партии с указанной маркой, химическим составом, состоянием поставки и применимыми результатами испытаний. Применимый стандарт на материал и нормы для оборудования, работающего под давлением, зависят от формы поставки сплава, конструкции теплообменника и юрисдикции проекта; стандарт, указанный для другого сплава или вида продукции, не становится автоматически подходящим. Согласование требований к контролю и критериев приемки до размещения заказа снижает риск получения материала, который формально соответствует требованиям, но не поддается формовке до получения годных деталей.
Если опубликованные данные о коррозии не отражают сочетание химического состава среды, температуры и условий в щелях, может быть оправдано испытание в репрезентативной среде. Испытание должно воспроизводить значимые условия воздействия, в том числе учитывать сварные швы или формованные участки, если именно они являются наиболее уязвимыми. Его задача — разрешить конкретную неопределенность при выборе, а не просто получить благоприятную скорость коррозии для плоских несоединенных образцов.
Сохраняйте обоснованность выбора на этапах изготовления и поставки
Даже подходящий сплав может не показать расчетных характеристик, если его поверхность загрязнена или повреждена до сборки. При резке, формовке и обращении с материалом следует предотвращать попадание частиц оснастки, появление царапин и остатков веществ, ухудшающих коррозионные свойства или качество соединения. Готовые пластины также необходимо защищать от деформации и повреждения поверхности при хранении и транспортировке.
При планировании сроков следует предусмотреть время на согласование точной марки и состояния поставки, квалификацию формовки при необходимости и проверку сертификатов на материал до начала производства. Замена сплава или изменение состояния после термообработки может повлиять на оснастку, квалификацию соединений и допущения по коррозионной стойкости; такую замену следует оценивать как изменение конструкции, а не принимать лишь потому, что номинальный химический состав кажется похожим.
Наиболее обоснованный выбор прослеживается от условий эксплуатации до готового компонента: марка сплава обеспечивает стойкость к вероятным механизмам коррозии, поставленная полоса поддается формовке до требуемой геометрии, а соединения и план контроля сохраняют эти характеристики в собранном теплообменнике.
