


Новости
- ▶ Какой допуск прямолинейности прутка из сплава необходим для обработки на станках с ЧПУ
- ▶ Когда пруток из сплава подходит для компонентов коррозионностойкой арматуры
- ▶ Как химический состав присадочного прутка влияет на эффективность ремонтной сварки
- ▶ Может ли легированная проволока сохранять упругость после длительного воздействия высоких температур
- ▶ Как оценить требования к качеству поверхности при заказе проволоки из сплава
Сообщение
Какой допуск прямолинейности прутка из сплава необходим для обработки на станках с ЧПУ
Не существует единого допуска по прямолинейности, подходящего для любой работы на станках с ЧПУ. Для большинства стандартных токарных и фрезерных операций достаточно прутка из сплава, имеющего коммерческую прямолинейность и сохраняющего стабильность при вращении. Более жесткие требования к прямолинейности необходимы, когда пруток длинный, имеет относительно малый диаметр, закрепляется между центрами, обрабатывается с ограниченным припуском или используется для изготовления деталей со строгими требованиями к биению или соосности.
Практический вопрос при закупке заключается не просто в том, «насколько прямым должен быть пруток». Он состоит в следующем:какую кривизну прутка может компенсировать запланированная наладка без возникновения вибраций, чрезмерного снятия материала, сокращения стойкости инструмента или брака детали? Ответ зависит от готового компонента, метода обработки и состояния, в котором будет поставляться материал.
Начинайте с технологических рисков, а не с наиболее жесткого допуска
Требование к прямолинейности, более строгое, чем необходимо для процесса, может повысить стоимость, сократить доступные варианты поставки и увеличить срок поставки. Слишком свободное требование может казаться экономичным, пока механический цех не начнет тратить дополнительное время на выверку каждого прутка, обрезку непригодных концов, корректировку биения или снятие большего количества материала, чем было запланировано.
При обработке на станках с ЧПУ прямолинейность наиболее важна, когда поступающий пруток из сплава используется с диаметром, близким к поставляемому. Заготовка, подвергаемая значительной черновой обработке, может допускать большее отклонение, поскольку ее наружный диаметр будет существенно уменьшен. Напротив, пруток, предназначенный для легких чистовых проходов, изготовления валов, прецизионных штифтов, малых компонентов медицинского назначения или длинных тонких деталей, требует гораздо более контролируемой геометрии до начала обработки.
Полезное правило — задавать прямолинейность в соответствии снеподдерживаемой длиной обработки и доступным припуском на обработку, а не рассматривать весь заказ как общее требование к прутковому прокату.
Как прямолинейность влияет на процесс обработки с ЧПУ
Прямолинейность часто путают с допуском на диаметр, однако они решают разные задачи. Допуск на диаметр определяет, какое количество материала присутствует по окружности прутка. Прямолинейность определяет, как осевая линия прутка отклоняется по его длине. Пруток может иметь приемлемый диаметр, но при этом вращаться с эксцентриситетом из-за изгиба.
Когда изогнутый пруток зажимается в патроне, станок может показать биение возле точки зажима, на свободном конце или в обоих местах. Оператор иногда может скорректировать наладку, выверив пруток по индикатору, но это не устраняет основной изгиб. По мере удаления обработки от патрона режущий инструмент работает в условиях изменяющегося зацепления. При обработке сложного сплава такое изменение может ускорить износ режущей кромки и сделать качество поверхности менее предсказуемым.
Сплавы на никелевой основе, титановые сплавы, кобальтсодержащие жаропрочные материалы и некоторые высокопрочные коррозионно-стойкие марки менее терпимы к таким условиям, чем автоматные стали. Усилия резания и тепловыделение у них могут быть выше, а наклеп или упругая реакция материала могут усложнить нестабильную наладку. Пруток с лишь незначительным изгибом может быть приемлем для короткого компонента, но риск возрастает с увеличением отношения длины к диаметру.
Используйте в заказе измеримое требование
«Прямой пруток» — недостаточное указание для закупки. Поставщики и механические цеха могут по-разному интерпретировать этот термин. В заказе следует определить допустимое отклонение, базовую длину, условия контроля, а также указать, применяется ли требование до или после резки.
Прямолинейность обычно указывается как максимальное отклонение на заданной длине, например в миллиметрах на метр, или как суммарное отклонение по всей длине поставляемого прутка. Одно и то же числовое требование может иметь совершенно разное значение для короткой отрезной заготовки и длинного производственного прутка. Если применение чувствительно к этому параметру, указывайте как максимальное локальное отклонение, так и максимальное отклонение по всей длине поставки.
Для чертежа механической обработки, в котором уже нормированы биение, соосность или цилиндричность готовой детали, не следует автоматически переносить значения готовой детали в спецификацию сырья. Исходный материал не обязан соответствовать геометрии готовой детали. Вместо этого следует исходить из плана обработки: определить полезный припуск, способ закрепления прутка, максимальную неподдерживаемую длину и допустимость правки.
Информация, которая должна сопровождать запрос на прямолинейность
- Марка сплава и состояние поставки, например отожженное, после обработки на твердый раствор, холоднотянутое, обточенное или шлифованное.
- Номинальный диаметр, допуск на диаметр и поставляемая длина прутка.
- Максимально допустимое отклонение прямолинейности и длина его измерения.
- Будут ли прутки обрабатываться по полной длине или разрезаться на более короткие заготовки.
- Предполагаемый метод обработки, особенно продольное точение, бесцентровое шлифование, швейцарская обработка или работа с направляющей втулкой.
- Требования к поверхности, поскольку изгибы, следы обращения и обезуглероженная или поврежденная поверхность могут влиять на полезный припуск.
- Требуется ли протокол контроля прямолинейности для каждой партии или только для квалификационных образцов.
Диаметр и длина изменяют решение
Пруток большого диаметра обладает большей жесткостью, чем пруток малого диаметра той же длины. Это не означает, что для крупных прутков всегда можно задавать свободные требования, но означает, что небольшой изгиб с меньшей вероятностью вызовет сильный прогиб при жесткой короткой наладке. Тонкий пруток ведет себя иначе. Та же кривизна может вынудить оператора снизить режимы резания, добавить опору или забраковать участок возле конца прутка.
Длинный материал также создает риски при обращении и транспортировке. Пруток может покинуть поставщика в пределах заявленного допуска, но быть поврежденным, если упаковка не предотвращает перемещение, удары или подъем без опоры. Для длинного прецизионного материала следует предусмотреть защитную упаковку, разделение прутков при необходимости и четкий порядок сообщения о повреждениях до резки или обработки прутков.
Длина отрезки — еще одна часто упускаемая переменная. Если поставщик может предоставить более короткие контролируемые заготовки вместо прутков полной длины, процесс обработки может стать проще, даже если исходный материнский пруток имеет менее строгие требования к прямолинейности по полной длине. Это может устранить необходимость приобретать неоправданно жесткий допуск для материала, который никогда не будет использоваться на полную длину.
Не рассматривайте правку как бесплатную корректировку
Правка может быть полезна, но ее следует рассматривать как часть выбора материала, а не как автоматическое средство устранения проблемы. Механическая правка может вызвать локальные остаточные напряжения. В сплавах, которые будут подвергаться чистовой обработке, шлифованию, термообработке или эксплуатации в сложных условиях, эти напряжения могут способствовать деформации после удаления материала. Влияние зависит от марки сплава, предшествующей обработки, величины корректировки и последующего термического цикла.
Существует и коммерческий аспект: не каждый сплав, диаметр, состояние поверхности или маршрут сертификации подходит для одинаковой практики правки. Если выпрямленный материал допустим, укажите это явно. Если для применения необходим материал, поставляемый в определенном состоянии с ограниченными остаточными напряжениями, опишите это требование до запроса коммерческого предложения, а не после получения материала.
Для применений с коррозионно-стойкими, высокотемпературными или прецизионными марками сплавов целесообразно согласовать спецификацию прутка с производителем материала и механическим цехом. Shandong Titanium Nickel Special Steel Co., Ltd. поставляет широкий ассортимент материалов из никелевых, железных, титановых, циркониевых, медно-никелевых и других специальных сплавов, поэтому выбор марки и состояния поставки можно рассматривать вместе с требованиями к размерам, а не как отдельные решения.
Проверяйте пруток так же, как риск проявляется в производстве
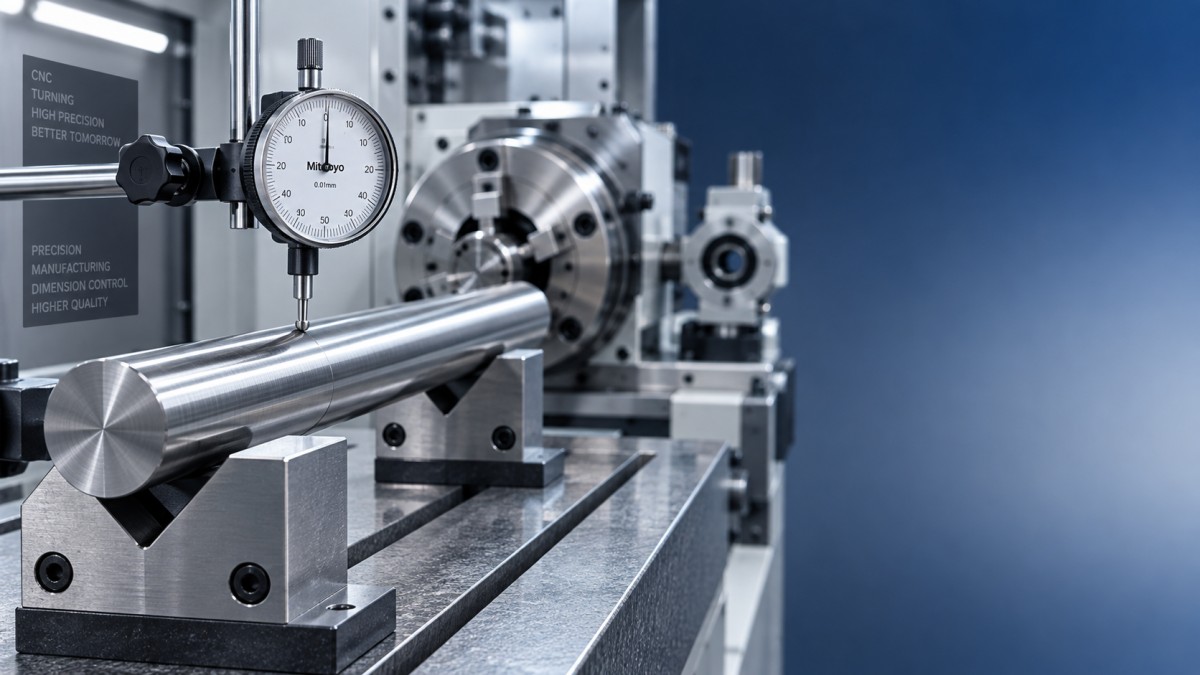
Простая проверка прокатыванием по плоской контрольной поверхности может выявить явный изгиб, однако метод контроля должен соответствовать задаче. Для вращающихся деталей проверка суммарного перемещения индикатора при репрезентативной опоре прутка может быть полезнее визуальной оценки. При высокопроизводительной подаче прутка механическому цеху может потребоваться проверить поведение подачи и биение около направляющей точки, а не полагаться только на измерение линейкой по всей длине.
Отбор образцов также заслуживает внимания. Проверка одного прутка из связки может не отражать всю партию, особенно если материал поступает из разных производственных серий или поставляется смешанной длины. Там, где важна повторяемость, следует определить идентификацию партии и согласовать практическую частоту контроля. Это ценнее, чем требование экстремального допуска без метода его подтверждения.
Когда пруток из сплава не является лучшей исходной формой
Пруток является логичной формой заготовки для точеных деталей, штифтов, болтов, компонентов клапанов, валов, фитингов и аналогичных тел вращения. Он менее эффективен, когда геометрия готовой детали требует значительного удаления материала с большого диаметра, имеет некруглый профиль или будет изготавливаться методами аддитивного производства, наплавки или порошковой металлургии.
Для высокотемпературных компонентов, когда маршрут изготовления еще не определен, порошок может быть более подходящим исходным материалом, чем пруток с жестко контролируемыми параметрами. Материалы для лазерной наплавки, термического напыления, HIP-формования или аддитивных процессов оцениваются по химическому составу, характеристикам частиц и совместимости с процессом, а не по прямолинейности прутка. В таких случаях Порошки тугоплавких металлов для эксплуатации при сверхвысоких температурах могут быть актуальны для производственного маршрута, тогда как спецификация прутка из сплава — нет.
Примите окончательное решение по допуску, ответив на три вопроса
Перед размещением заказа спросите механический цех, какое биение допустимо при первой операции, какой радиальный припуск будет снят до чистовой обработки и какая неподдерживаемая длина будет существовать во время резания. Ответы на эти вопросы обычно показывают, достаточна ли стандартная коммерческая прямолинейность или оправдано применение материала с контролируемой прецизионной прямолинейностью.
Самая дорогостоящая ошибка заключается не в выборе допуска, который сам по себе немного слишком свободный или немного слишком жесткий. Она заключается в покупке прутка из сплава с неопределенным состоянием прямолинейности и последующем обнаружении после поставки, что материал не подходит для выбранной наладки ЧПУ. Четкое измеримое требование, связанное с фактическим маршрутом обработки, защищает выход годного материала, время наладки и стабильность готовых деталей.
