


Новости
- ▶ Почему пруток из сплава может трескаться при горячей ковке
- ▶ Что проверить перед покупкой прутка из сплава для оборудования, работающего под давлением
- ▶ Как зеренная структура прутка из сплава влияет на усталостную прочность
- ▶ Когда пруток из сплава превосходит нержавеющую сталь в хлоридсодержащих средах
- ▶ Какие записи по прослеживаемости требуются для прутка из сплава, критически важного для безопасности
Сообщение
Почему пруток из сплава может трескаться при горячей ковке
Трещины при горячей ковке редко возникают из-за одной-единственной ошибки. Пруток из сплава может иметь приемлемый химический состав и всё же растрескиваться, поскольку история его нагрева, внутренняя чистота, график обжатий, состояние штампа или практика охлаждения создают локальную деформацию, превышающую предел горячей пластичности материала. Поэтому видимая трещина является симптомом поздней стадии; значимая точка контроля обычно находится на более раннем этапе процесса.
Немедленные последствия не ограничиваются забракованной поковкой. Поверхностные трещины могут распространяться при последующей прокатке, механической обработке, сварке, испытаниях под давлением или эксплуатации. В системах на основе никеля, железа, титана и других дорогостоящих сплавов дефект, удалённый с поверхности, также может указывать на подповерхностное повреждение или неблагоприятное технологическое окно. Если кованые детали используются в оборудовании, работающем под давлением, при высоких температурах или под нагрузкой, решение по дефекту должно основываться на происхождении дефекта и целостности оставшегося сечения, а не только на внешнем виде.
Горячая пластичность ограничена, а не постоянна
Пруток из сплава не становится равномерно пригодным для ковки только потому, что его нагрели. Каждый сплав имеет практический диапазон горячей обработки, в котором его пластичность достаточна, а сопротивление деформации является приемлемым. За пределами этого диапазона вероятность растрескивания возрастает по разным причинам.
При слишком низкой температуре напряжение течения резко возрастает. Пресс или молот должен прикладывать большее усилие, тогда как способность материала воспринимать деформацию снижается. Это часто приводит к продольным поверхностным трещинам, растрескиванию углов или трещинам в участках контакта прутка с более холодным штампом. Низкотемпературное растрескивание особенно вероятно в конце последовательности ковки, когда заготовка потеряла тепло, но запланированное обжатие всё ещё выполняется.
При чрезмерной температуре риск меняется, а не исчезает. Границы зёрен могут ослабляться, в чувствительных составах может происходить локальное плавление, а окисление или обезуглероживание способны повреждать поверхность. Некоторые сплавы на основе никеля особенно чувствительны к легкоплавким составляющим или сегрегированным фазам на границах зёрен. После снижения прочности сцепления по границам зёрен деформация может раскрывать межкристаллитные трещины, даже если общая температура прутка кажется приемлемой.
Следовательно, рабочий температурный интервал должен определяться для конкретной марки, состояния после термообработки, диаметра прутка и метода формообразования. Общая уставка печи не является достаточной заменой подтверждённой температуры сердцевины заготовки и проверенной конечной температуры ковки.
Температурные градиенты создают скрытую деформацию ещё до начала ковки
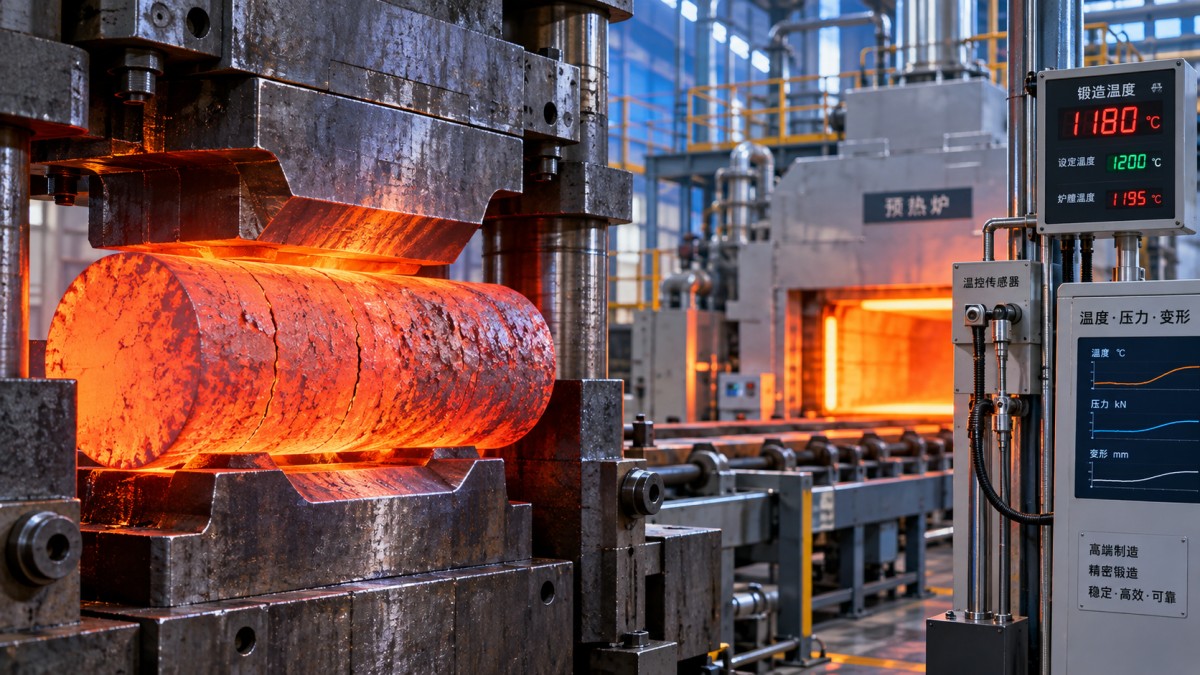
Крупные прутки из сплавов медленно нагреваются в центре, тогда как поверхность быстро реагирует на условия печи. При недостаточном времени выдержки наружная зона может находиться в заданном диапазоне ковки, в то время как сердцевина остаётся слишком холодной. Горячая поверхность деформируется легче, чем более жёсткая сердцевина, создавая внутренний сдвиг и растягивающие напряжения на поверхности. В результате трещины могут появиться при осадке, прошивке или значительных обжатиях, даже если зарегистрированная температура печи является правильной.
Температурные градиенты также возникают после извлечения из печи. Задержки между нагревом и ковкой, повторные перемещения, холодная оснастка и неравномерный контакт со штампом могут быстро охлаждать локальные участки. Углы, уступы, тонкие сечения и зоны рядом с облойной канавкой штампа являются типичными местами такой потери температуры. На практике температурный контроль должен охватывать весь маршрут: температуру загрузки, скорость нагрева, время выдержки, время переноса, температуру штампа, межпроходный подогрев и конечную температуру ковки.
Инфракрасные измерения могут помочь в управлении процессом, однако их показания зависят от излучательной способности поверхности, состояния окалины, угла наблюдения и настройки прибора. В ходе квалификации процесса их следует сопоставлять с контактными измерениями или установленными тепловыми моделями. Единичное измерение температуры поверхности не следует считать доказательством готовности центра массивного прутка к деформации.
Состояние материала может сделать стабильный процесс нестабильным
Трещины при горячей ковке часто относят к практике оператора, хотя сам пруток уже может содержать уязвимость. Сегрегация после кристаллизации, неметаллические включения, несплошности, связанные с усадкой, чрезмерный размер зерна, полосчатость и остаточные напряжения от предыдущей обработки могут служить местами зарождения трещин. Под действием деформации при ковке эти особенности концентрируют напряжения и могут соединяться в видимые дефекты.
Химический состав также необходимо учитывать шире, чем номинальное обозначение марки в сертификате. Микропримеси, сегрегация легирующих компонентов и различия между плавками могут изменять поведение при горячей обработке. Для дисперсионно-твердеющих или сложных никелевых сплавов термическое состояние перед ковкой может влиять на фазы, присутствующие во время деформации. Пруток, который был неправильно отожжён, перегрет или хранился после неподходящего предыдущего термического цикла, может вести себя не так, как материал, полученный по квалифицированному маршруту.
Поэтому входной контроль должен связывать документацию с рисками. Номер плавки, маршрут выплавки, история обжатий, размеры, предшествующая термообработка, требования к ультразвуковому контролю и прослеживаемость при резке должны оставаться привязанными к каждой загрузке для ковки. Когда формируется характерная картина трещин, эта информация позволяет отличить проблему, связанную с материалом, от проблемы печи, оснастки или деформации. Без такой связи повторные испытания могут расходовать материал, не устраняя первопричину.
Чрезмерное обжатие и неравномерное распределение деформации вызывают трещины
Даже в пределах правильного температурного диапазона операция ковки может превысить способность сплава воспринимать деформацию. Большие обжатия за один удар или ход пресса могут вызывать растягивающие напряжения на поверхности или в центре в зависимости от геометрии штампа и трения. Неравномерная деформация особенно вредна при осадке, когда бочкообразование и ограниченное течение материала могут создавать кольцевые трещины вблизи наружного диаметра.
Малые радиусы штампа, плохо выровненная оснастка, чрезмерное ограничение облоя и резкие переходы сечений усиливают локальную деформацию. Пруток может быть бездефектным при прямой вытяжке, но растрескиваться при принудительном формировании в геометрию, создающую локальное растягивающее напряжение. Поэтому предотвращение трещин не может основываться только на контроле температуры печи; конструкцию штампа и последовательность деформации необходимо оценивать совместно.
Для труднообрабатываемых сплавов последовательность меньших обжатий с контролируемым подогревом может быть надёжнее, чем попытка достичь максимальной производительности за один нагрев. Соответствующий подход зависит от марки и геометрии, однако определяющий принцип остаётся неизменным: по возможности поддерживать сжимающие напряжения, избегать концентрации деформации на углах и уступах и прекращать деформацию до того, как локальная температура опустится ниже квалифицированного предела конечной ковки.
Скорость деформации и состояние оборудования имеют значение
Скорость деформации изменяет характер течения сплава при высокой температуре. Скорость деформации, приемлемая для углеродистой стали, может быть неподходящей для высоколегированного или никелевого прутка с более узким окном горячей обработки. Быстрое ударное воздействие может вызывать локальный адиабатический нагрев и неравномерное течение, тогда как медленная операция может допускать чрезмерное охлаждение поверхности. В результате часто возникает нестабильное растрескивание, а не простая зависимость «годен/не годен» от скорости пресса.
Состояние оборудования может усиливать эту изменчивость. Несоосные штампы, неравномерное движение ползуна, изношенные направляющие поверхности, недостаточная смазка и недостаточный предварительный нагрев штампа могут создавать асимметричное нагружение. Если дефекты повторяются на одной стороне кованой формы или в одном и том же положении цикла, перед изменением спецификаций материала необходимо проверить выравнивание оборудования и тепловой баланс штампа.
Окалина является ещё одним эксплуатационным фактором. Толстый слой окалины может изменять трение, повреждать поверхности при деформации и скрывать раннее растрескивание. Удаление избыточной окалины перед критическими этапами ковки улучшает как течение материала, так и надёжность контроля. Оно также снижает вероятность того, что безвредные поверхностные следы будут ошибочно приняты за технологические трещины.
Охлаждение может превратить почти возникший дефект в подтверждённый
Поковка, выходящая из штампа без видимых трещин, не обязательно является стабильной. Неконтролируемое охлаждение может создавать термические напряжения, неблагоприятные продукты превращения в некоторых сплавах или остаточные напряжения, которые выявляют существующие повреждения при правке или механической обработке. Толстые и тонкие участки охлаждаются с разной скоростью, а контакт с холодными поверхностями может создавать локальные эффекты закалки.
Метод охлаждения должен соответствовать марке сплава и требуемой последующей термообработке. Охлаждение на воздухе, охлаждение в печи, охлаждение в теплоизоляции или непосредственная обработка на твёрдый раствор не являются взаимозаменяемыми вариантами. Маршрут должен быть определён в маршрутной карте или рабочей инструкции, включая допустимый интервал переноса и условия, требующие повторного нагрева или выдержки. Когда трещина обнаруживается после охлаждения, исследование излома может помочь установить, возникла ли она в горячем состоянии при деформации или раскрылась позднее под действием термических либо остаточных напряжений.
Анализ картины трещин улучшает решения по локализации дефекта
Ориентация и расположение трещин дают полезные сведения, хотя и не заменяют металлографического исследования. Продольные трещины часто указывают на поверхностные дефекты, чрезмерное растягивающее напряжение при вытяжке или плохое взаимодействие штампа и прутка. Кольцевые трещины после осадки могут свидетельствовать о недостаточной температуре, чрезмерном обжатии или высоком трении. Межкристаллитное растрескивание вызывает подозрение на перегрев, сегрегацию по границам зёрен или локальное плавление. Внутренние трещины могут требовать ультразвукового контроля, вырезки сечения или макротравления, поскольку внешняя поверхность может оставаться обманчиво неповреждённой.
При обработке коррозионно-стойких никелевых сплавов для реакторов, клапанов, трубопроводов или высокотемпературного оборудования стоимость принятия сомнительного дефекта может превышать стоимость выбраковки поковки. Такая же осторожность относится к материалу, который затем преобразуется в лист или изготовленные компоненты. Например, коррозионная стойкость и свариваемость, связанные слистом из сплава Hastelloy, зависят от поддержания контролируемого состояния материала; несплошности, связанные с ковкой, не следует считать несущественными только потому, что конечный компонент будет подвергаться механической обработке или сварке.
Дисциплинированные действия после обнаружения трещины
Локализацию следует начинать с изоляции затронутой плавки, партии поковок и любого материала, обработанного в тех же условиях печи и штампа. В записи должны быть сохранены фактические температуры, продолжительность выдержки, время переноса, последовательность обжатий, настройки пресса, идентификация штампа, состояние смазки, наблюдения оператора и маршрут охлаждения. Восстанавливать процесс по памяти после того, как материал переместился на последующие стадии, ненадёжно.
Неразрушающий контроль следует выбирать в соответствии с ожидаемым типом дефекта. Визуальный контроль и магнитопорошковый контроль имеют ограничения для немагнитных сплавов; капиллярный контроль полезен для открытых поверхностных несплошностей, тогда как ультразвуковые методы могут помочь выявить внутренние дефекты, если это допускают геометрия и структура материала. Метод контроля, критерии приемки и объём повторного контроля должны определяться применимой спецификацией закупки, стандартом на продукцию или планом качества заказчика, а не устанавливаться импровизированно после отказа.
Корректирующие действия должны быть направлены на механизм, подтверждённый доказательствами. Повышение температуры печи без подтверждения недостаточного нагрева может усугубить повреждение границ зёрен. Снижение скорости пресса без проверки задержки переноса может не устранить локальное охлаждение. Увеличение припуска на окончательную механическую обработку может скрыть неглубокое показание, не изменяя лежащую в основе вариацию процесса. Стабильная горячая ковка обеспечивается контролем взаимосвязи между состоянием сплава, тепловой однородностью, траекторией деформации, оснасткой и охлаждением, а не рассмотрением трещин как проблемы финишной обработки поверхности.
