

Новости
- ▶ Устранение трещин по кромкам полосы из никелевого сплава после продольной резки
- ▶ Полоса из никелевого сплава для теплообменников: коррозионная стойкость и формуемость
- ▶ Как холодная прокатка и отжиг влияют на свойства полос из никелевого сплава
- ▶ Лента из никелевого сплава и лента из нержавеющей стали: ключевые различия
- ▶ Полосы из никелевых сплавов: марки для эксплуатации при высоких температурах
Сообщение
Устранение трещин по кромкам полосы из никелевого сплава после продольной резки
Обнаруженные при формовке или размотке трещины на кромке могут превратить пригодный к использованию рулон в лом и вызвать сомнения в целостности готовых деталей. Прежде всего необходимо определить, возникло ли повреждение при продольной резке, уже присутствовало в поступившем материале или появилось позднее в результате гибки либо обращения с рулоном.
Остановите обработку поврежденного рулона, сохраните представительный образец и сравните обе кромки после продольной резки с поверхностью полосы и исходной кромкой рулона. У полос из никелевой легированной стали похожие дефекты могут возникать из-за состояния инструмента, настройки ножей, состояния материала после термообработки и повреждений при обращении. Поэтому изменение настроек оборудования до фиксации имеющихся данных может затруднить установление причины.
Отличайте трещину от обычных особенностей кромки после продольной резки
На кромке после продольной резки обычно присутствуют зона сглаживания и зона разрушения, образующиеся при проникновении ножей в полосу и ее разделении. Само по себе наличие зоны разрушения не означает, что полоса дефектная. Обращайте внимание на раскрытия, уходящие вглубь полосы, разрывы, продолжающиеся вдоль кромки, или повреждения, увеличивающиеся при формовке.
Остановите и изолируйте линию в соответствии с правилами безопасности предприятия, затем осмотрите обе кромки при подходящем освещении и увеличении. Берите образцы в перчатках, устойчивых к порезам: острый заусенец может причинить травму, даже если на кромке нет трещин.
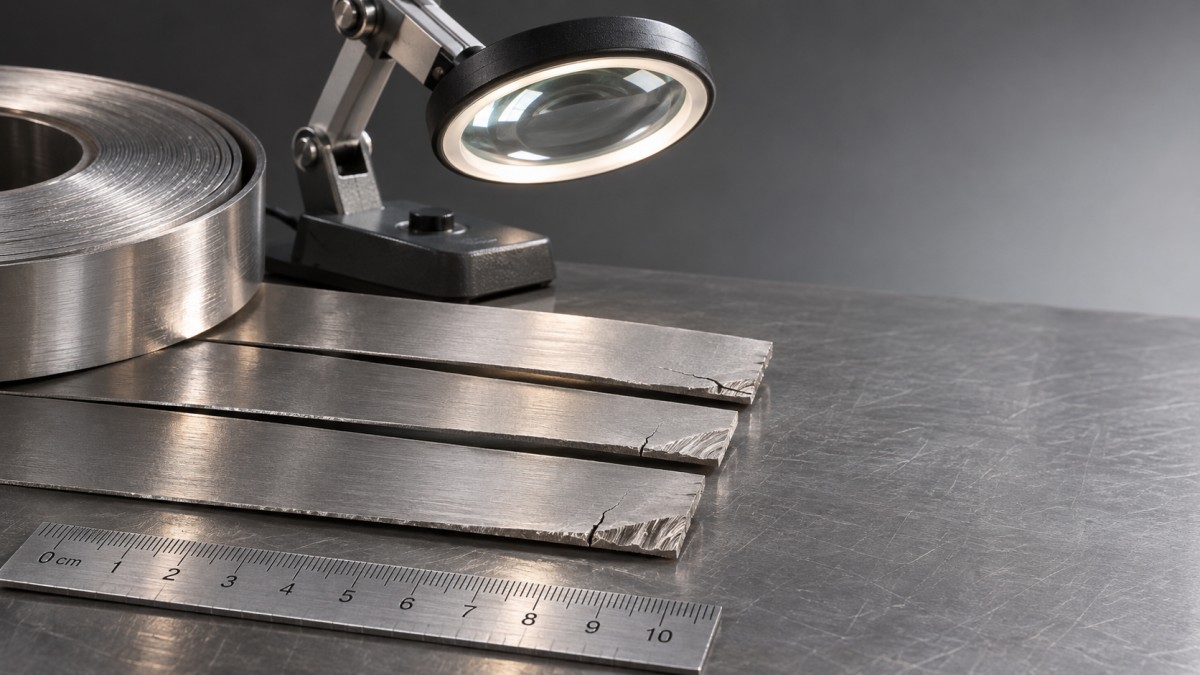
Зафиксируйте расположение каждого подозрительного участка относительно длины рулона, стороны полосы, верхней и нижней поверхностей, а также направления продольной резки. Фотография с масштабной линейкой и маркированный образец пригодятся для сравнения материала до и после регулировки. Не сгибайте единственный сохраненный образец: деформация может изменить имеющиеся признаки.
Используйте характер повреждения для сужения круга возможных причин
Эти признаки служат подсказками, но не являются доказательством. Сколотый нож может образовать как заусенец, так и след, похожий на трещину, а слишком твердая полоса или полоса с недостаточной пластичностью может повреждаться при настройке, подходящей для другой марки материала. Для определения глубины трещины и того, выходит ли разрыв за пределы обычных зон среза и разрушения, может потребоваться исследование поперечного сечения в квалифицированной лаборатории.
Проверьте настройку оборудования для продольной резки, прежде чем менять материал
Ножи, зазор и выравнивание
Проверьте верхние и нижние ножи на затупление, сколы, износ и налипание материала. Убедитесь, что проставки и поверхности инструмента чистые, а пакет ножей правильно установлен и выровнен. Загрязнение или поврежденная проставка могут нарушить заданный зазор, даже если номинальные размеры инструмента выглядят правильными.
Проверьте боковой зазор и проникновение ножей в соответствии с рекомендациями изготовителей оборудования для продольной резки и инструмента, учитывая фактический сплав, толщину и состояние материала. Чрезмерный зазор может способствовать разрыву и образованию заусенцев; недостаточный зазор или неподходящее перекрытие могут усилить деформацию и нагрузку. Универсальной настройки для всех полос из никелевых сплавов не существует, поэтому не переносите значение, использованное для другой марки, не проверив его применимость.
Замените или восстановите поврежденные ножи в зависимости от ситуации, затем проведите контролируемое испытание на материале, разрешенном для этой цели. Меняйте только один параметр за раз и фиксируйте настройку, положение на рулоне и полученную кромку. Если одновременно изменить несколько параметров, улучшение будет трудно воспроизвести.
Подача полосы, натяжение и поддержка
Следите за отклонением полосы от траектории, неравномерным натяжением, недостаточной поддержкой или трением о направляющие. Такие условия могут вызвать неравномерную нагрузку на одну пару ножей или повредить кромку после выхода полосы из зоны резания. Проверьте траекторию полосы через намоточное устройство, а также участок резания: даже чистый рез может быть поврежден при намотке, если кромки ударяются о соседние витки или оборудование.
Регулируйте натяжение и положение направляющих в пределах утвержденного рабочего диапазона оборудования. Перед повторным запуском убедитесь, что ограждения установлены, а образцы, измерительные инструменты и руки удалены от движущихся деталей.
Учитывайте состояние материала и последующую формовку
Сопоставьте маркировку рулона и документацию на материал с указанными сплавом, толщиной и состоянием поставки. Твердость или прочность за пределами ожидаемого диапазона могут изменить характер среза полосы и допустимую степень деформации кромки. Измерение твердости дает полезные сведения, но само по себе не устанавливает причину трещины и не подтверждает соответствие материала всем требованиям.
Также установите, когда дефект впервые становится видимым. Если сразу после продольной резки кромка выглядит приемлемо, но раскрывается при гибке с малым радиусом, в ней может быть небольшая существовавшая ранее несплошность либо операция формовки может создавать деформацию, превышающую допустимую для этой кромки. Проверьте радиус гибки, состояние инструмента и ориентацию гиба относительно направления прокатки. Любые испытания формовкой должны соответствовать применимой спецификации на деталь; не используйте импровизированную гибку как единственный критерий приемки.
Если это разрешено, контролируемое испытание по обработке кромки может удалить неглубокий заусенец или поверхностную неровность. Однако такую обработку нельзя считать автоматическим способом устранения трещины: удаление видимого повреждения может изменить ширину полосы или оставить подповерхностную несплошность. До выпуска материала согласуйте допустимую глубину удаления и метод контроля с ответственным специалистом по качеству или инженерной службой.
Изолируйте поврежденный рулон и проверьте результат корректирующих действий
- Отделите подозрительный материал. Идентифицируйте поврежденный рулон и все детали, изготовленные после последней подтвержденной приемлемой проверки. Сохраните прослеживаемость до исходного рулона и прохода продольной резки.
- Определите границы дефекта. Осмотрите образцы из разных участков рулона и сравните обе кромки. Локальное повреждение и непрерывный дефект требуют разных решений по изоляции материала.
- Устраните наиболее обоснованную причину. Примите меры в отношении поврежденного инструмента, настройки, контакта при обращении или состояния материала — в зависимости от имеющихся данных. Сохраните исходный образец для сравнения.
- Проведите пробный запуск и проверку. Осмотрите новую кромку в тех же условиях, что и кромку подозрительной полосы. Если того требует спецификация на деталь, включите соответствующий этап формовки или контроля.
- Выпускайте материал только по согласованным критериям. Подтвердите допустимое состояние кромки, размеры и необходимость испытаний по применимому чертежу, спецификации или процедуре контроля качества.
Если подозреваются трещины в критически важном компоненте, не полагайтесь только на более гладкий внешний вид. Несплошности, уходящие вглубь полосы, повторные отказы после корректировки инструмента или сомнения в глубине трещины требуют дополнительного исследования до возобновления обработки. На время принятия решения сохраняйте прослеживаемость материала.
Для отдельного производства высокотемпературных компонентов или работ по защите поверхности порошки тугоплавких металлов для эксплуатации при сверхвысоких температурах включают материалы для таких процессов, как аддитивное производство, лазерная наплавка, термическое напыление и порошковая металлургия. Эти порошки не устраняют трещины в полосе после продольной резки; их выбор относится к отдельному решению по производству или нанесению покрытия.
