


Новости
- ▶ Как сравнивать предложения на прутки из сплава с различными припусками по длине
- ▶ Почему пруток из сплава может деформироваться после термообработки
- ▶ Какой допуск прямолинейности прутка из сплава необходим для обработки на станках с ЧПУ
- ▶ Когда пруток из сплава подходит для компонентов коррозионностойкой арматуры
- ▶ Как химический состав присадочного прутка влияет на эффективность ремонтной сварки
Сообщение
Почему пруток из сплава может деформироваться после термообработки
Стержень из сплава редко деформируется после термической обработки по одной-единственной причине. Обычной причиной является дисбаланс: один участок расширяется, претерпевает структурные изменения, снимает напряжения или охлаждается иначе, чем другой. Возникающие изгиб, прогиб, скручивание или потеря прямолинейности могут поначалу казаться незначительными, но они способны сделать стержень непригодным для механической обработки, сборки, вращающегося оборудования, уплотнительных поверхностей или эксплуатации в ответственных с точки зрения безопасности условиях.
Для управления процессом первым вопросом не должен быть: «Была ли температура печи правильной?» Соответствие заданной температуры печи не гарантирует, что заготовка прошла равномерный термический цикл. Состояние материала, схема загрузки, способ опоры, изменения сечения и практика охлаждения — все это влияет на конечную форму.
Откуда на самом деле возникает деформация
Металл расширяется при нагреве и сжимается при охлаждении. Если каждая часть прямого стержня нагревается и охлаждается с одинаковой скоростью, эти перемещения в целом уравновешены. В производстве такого состояния сложно добиться. Стержень, расположенный близко к стенке печи, частично экранированный другой загрузкой или имеющий неравномерную опору, может приобрести перепады температуры по длине или по диаметру. Одна сторона меняет размеры раньше другой, и стержень может получить остаточную деформацию.
Этот эффект становится более выраженным, когда термическая обработка изменяет структуру сплава. В некоторых сплавах происходят фазовые превращения или реакции выделения, изменяющие локальный объем и прочность. Если эти изменения неравномерны, возникают внутренние напряжения, даже когда деталь первоначально выглядит прямой. Поэтому сплавы на основе никеля, железа и другие высокоэффективные сплавы необходимо обрабатывать в соответствии с заданной маркой и состоянием продукции, а не применять универсальный цикл, используемый для обычной углеродистой стали.
Остаточные напряжения от предшествующей обработки
Холодное волочение, правка, шлифование, точение, резка и сварка могут создавать остаточные напряжения внутри стержня из сплава. До термообработки стержень может соответствовать требованиям по размерам, поскольку эти напряжения уравновешены. Нагрев нарушает это равновесие. Когда материал становится более восприимчивым к снятию напряжений, стержень может изогнуться в сторону с более высокими накопленными напряжениями.
Именно поэтому проблема деформации может проявиться только после, казалось бы, мягкого отжига или обработки на твердый раствор. Печь не обязательно создала проблему; она могла выявить напряженное состояние, возникшее ранее в производственном маршруте. Поэтому последовательный входной контроль должен включать прямолинейность, состояние поверхности, прослеживаемость партии и любую известную историю холодной деформации. Стержень, подвергавшийся интенсивной правке до обработки, требует особого внимания.
Опора и загрузка могут превратить прямой стержень в изогнутый
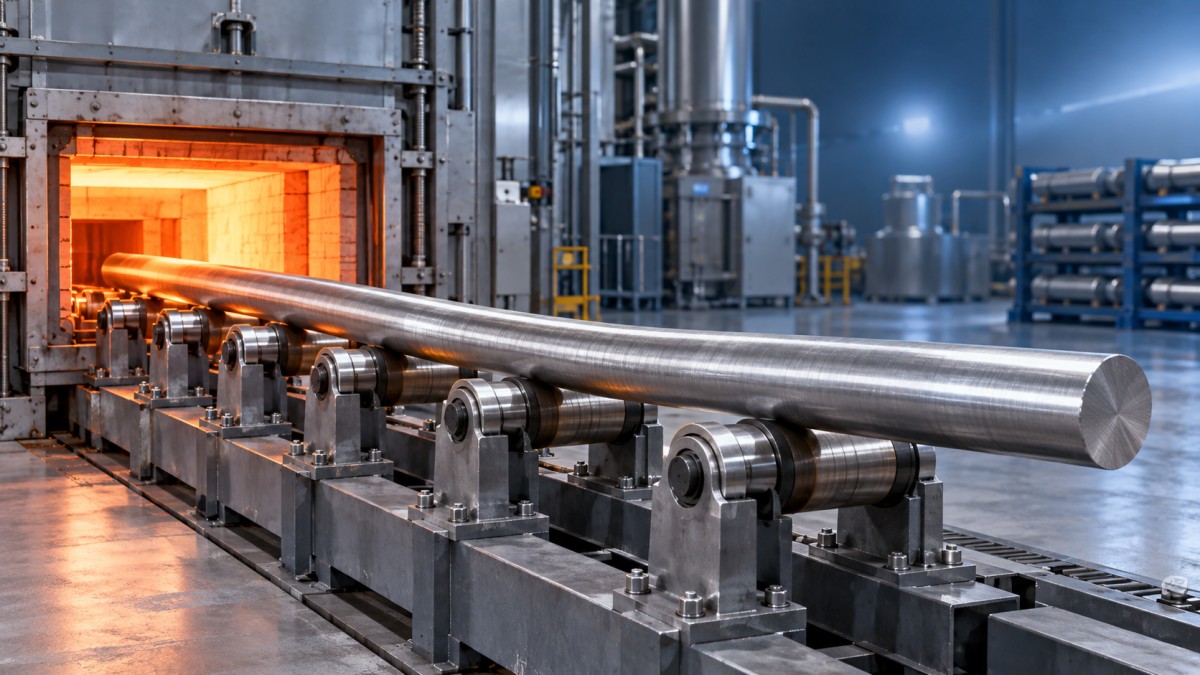
Длинные тонкие прутки подвержены провисанию при повышенной температуре, поскольку их жесткость снижается при нагреве. Опора стержня только с обоих концов может позволить его собственному весу создать прогиб. Часто расположенные опоры также могут вызвать проблемы, если они не находятся на одном уровне, если стержню препятствуют расширяться или если точки контакта создают локальные перепады температуры.
Оснастка должна поддерживать деталь, не зажимая ее жестко, если только процесс специально не требует фиксации. Стержню необходимо пространство для теплового расширения. Оснастка, удерживающая один конец, в то время как трение блокирует другой, может создавать сжимающую нагрузку при повышении температуры; после размягчения стержня это может привести к потере устойчивости или постоянной кривизне. Для ответственных партий конструкцию оснастки следует рассматривать как часть процесса термообработки, а не как простое вспомогательное средство для перемещения.
Охлаждение часто является решающим этапом
Быстрое охлаждение не является автоматически неправильным, однако оно должно быть равномерным и соответствовать сплаву, размеру сечения и требуемым свойствам. Если одна сторона горячего стержня первой попадает в закалочную среду или перемешивание неравномерно, эта сторона сжимается раньше. Температурный градиент может вывести стержень из прямолинейности. При воздушном охлаждении стержни, расположенные слишком близко друг к другу, могут охлаждаться с разной скоростью в зависимости от местного воздушного потока и тепла, удерживаемого соседними деталями.
Распространенная ошибка — измерять прямолинейность только после полного охлаждения стержня, а затем винить последнюю операцию. Более полезное исследование фиксирует форму перед загрузкой, после нагрева, когда это практически возможно, сразу после охлаждения и после последующей правки или механической обработки. Такая последовательность позволяет определить этап, на котором форма впервые изменилась.
Проверяйте материал и процесс вместе
Одного обозначения сплава недостаточно для выбора цикла термообработки. Диаметр стержня, отношение длины к диаметру, предшествующее холодное обжатие, припуск на механическую обработку, ремонтные сварные швы и требуемое конечное состояние могут изменять риск деформации. Толстый и тонкий стержни одной марки не обязательно прогреваются насквозь или охлаждаются с одинаковой скоростью. Объединение в одной загрузке сечений, значительно отличающихся друг от друга, усложняет равномерную обработку.
Перепутывание материалов создает отдельный риск. Внешне похожие специальные сплавы могут иметь разные диапазоны обработки на твердый раствор, требования к охлаждению и чувствительность к холодной деформации. Привязывайте номера плавок и технологические записи к каждой загрузке и избегайте партий со смешанными марками, если цикл и метод охлаждения не являются доказанно совместимыми. Это особенно важно в случаях, когда деформированный стержень впоследствии может быть установлен в оборудовании для химической промышленности, энергетики, морского применения или высокотемпературной эксплуатации.
Та же дисциплина применима к смежным формам продукции. Трубы и стержни деформируются не совершенно одинаково, но оба реагируют на неравномерный нагрев, ограничение перемещений и охлаждение. При рассмотрении требований к термообработке коррозионно- и жаростойких никелевых сплавов, используемых в изготовленных системах, трубы из никелевых сплавов могут служить полезной отправной точкой для сравнения семейств сплавов, таких как Inconel, Hastelloy и Monel, с предполагаемой средой эксплуатации. Однако форма продукции должна оставаться частью технологического решения.
Практический порядок локализации и предотвращения проблемы
Если партия имеет недопустимую деформацию, не начинайте с многократной правки каждого стержня. Механическая коррекция может быть применима в некоторых случаях, но она способна добавить напряжения, повредить поверхность или скрыть нестабильный процесс. Изолируйте затронутую партию, подтвердите допустимую прямолинейность по чертежу или спецификации на закупку и разделите детали по степени и месту деформации.
- Проверьте исходное состояние. Измеряйте прямолинейность до термообработки и сохраняйте результат по партиям. Проверьте, имеют ли поступающие стержни уже выраженную направленную тенденцию.
- Проанализируйте фактическую схему загрузки. Зафиксируйте положение стержней, ориентацию, расстояние между ними, точки опоры, зону печи и близость к более тяжелым деталям. Фотография загрузки может быть полезнее общей рабочей инструкции.
- Сравните термические записи с утвержденным циклом. Сосредоточьтесь на скорости нагрева, стабильности выдержки, времени переноса и методе охлаждения, а не только на конечной температуре печи.
- Проверьте оснастку. Ищите износ, неровные опоры, накопление окалины, изогнутые направляющие и точки, препятствующие свободному расширению.
- Проследите предшествующие операции. Сравните деформацию по партиям поставщика, проходам волочения, маршрутам механической обработки, состоянию сварки и любым операциям предварительной правки.
- Проведите контролируемую подтверждающую загрузку. Изменяйте за один раз один существенный фактор, например ориентацию или схему опор, чтобы результат позволил выявить причину, а не добавил еще одну переменную.
Для деталей, чувствительных к безопасности, решение о приемке не должно основываться только на визуальной прямолинейности. Проверьте размерное выравнивание относительно функциональных требований и оцените, влияет ли деформация на припуск для механической обработки, сборочное сопряжение, путь нагрузки или зазор в эксплуатации. Стержень, который можно принудительно установить на место, все равно может создавать нежелательные монтажные напряжения или стать причиной последующего отказа.
Shandong Titanium Nickel Special Steel Co., Ltd. работает с широким спектром специальных сплавов, включая коррозионно-стойкие, высокотемпературные, прецизионные, никелевые, железные, титановые, циркониевые материалы, а также материалы Hastelloy, Monel, INCONEL и INCOLOY. Для любого из этих материалов правильный подход заключается в разработке цикла термообработки, метода обращения и плана контроля прямолинейности как единого процесса. Рассмотрение их в качестве отдельных этапов обычно становится причиной повторяющихся проблем с деформацией.
